

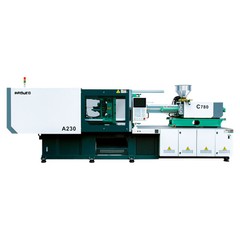

Hibrīda iesmidzināšanas formēšanas mašīna automobiļu detaļu ražošanai
Šī hibrīda iesmidzināšanas formēšanas iekārta, kas ir izstrādāta īpaši plānām-sienu konstrukciju sastāvdaļām un augstas-automobiļu iekšpuses/ārpuses daļām, apvieno servo-elektrisko skrūvju piedziņas tehnoloģiju ar hidraulisko iespīlēšanu un iesmidzināšanas jaudu. Tas nodrošina pozīcijas atkārtojamību ±0,01 mm, vienlaikus samazinot enerģijas patēriņu līdz pat 45%, salīdzinot ar tīrajām hidrauliskajām sistēmām.
Automobiļu detaļu ražošanai ir nepieciešamas stingras izmēru pielaides, īss cikla laiks un minimāls metāllūžņu daudzums nepārtrauktos 24/7 ražošanas procesos. Tradicionālās hidrauliskās mašīnas bieži cīnās ar precīzu konsekvenci un termisko stabilitāti ilgās ražošanas maiņās, savukārt visas elektriskās sistēmas saskaras ar tonnāžas un izmaksu ierobežojumiem attiecībā uz biezu -sekciju konstrukcijas komponentiem.
Šī hibrīdsistēma izmanto elektrisko servomotoru nepārtrauktai plastifikācijai, atdalot dozēšanas fāzi no hidrauliskām darbībām. Hidrauliskais spiediens veicina veidņu iespīlēšanu, serdes vilkšanu un ātrgaitas iesmidzināšanas ierīces kustību. Šī hibrīda arhitektūra novērš eļļas pārkaršanu, ko izraisa proporcionāla vārsta drosele plastifikācijas laikā, uztur nemainīgu kušanas temperatūru un samazina kopējās ekspluatācijas izmaksas.
Galvenās specifikācijas
|
Specifikācijas parametrs |
Vērtību diapazons/metrika |
Inženiertehniskās piezīmes |
|
Saspiedes spēks |
2000 kN - 10, 000 kN (200 - 1000 tonnas) |
Tieša-hidrauliskā pārslēgšana vai divu-plates bloķēšanas struktūra |
|
Injekcijas ātrums |
Līdz 350 mm/s (standarta) / 800 mm/s (akumulators) |
Slāpekļa akumulatora atbalsts īpaši{0}}plānām sienām |
|
Skrūves diametra opcijas |
Ø 45 mm - Ø 105 mm |
Pieejamas nitrētas vai bimetāla iespējas, kuru pamatā ir sveķi |
|
Teorētiskā šāviena jauda |
320 cm³ - 4200 cm³ |
Aprēķināts pēc PS ekvivalenta blīvuma |
|
Izstumšanas insults |
150 mm - 350 mm |
Hidrauliskā ežektora tapas plāksne ar regulējamu spēka kontroli |
|
Savienojuma-stieņa attālums (H × V) |
560×560 mm - 1180×1080 mm |
Piemērots vairāku{0}}dobumu automobiļu veidnēm un serdeņu slīdņiem |
|
Piedziņas sistēma |
Maiņstrāvas elektriskais servo (devas) + servohidrauliskais (skava/injekcija) |
Divu{0}}cilpu slēgts kontrolieris ar proporcionālu drošības vārstu |
Galvenās iezīmes
Atsaistītas paralēlās darbības:Elektriskā plastifikācijas piedziņa darbojas neatkarīgi no hidrauliskajām funkcijām, nodrošinot paralēlu reģenerāciju veidnes atvēršanas un ežektora kustību laikā, lai saīsinātu žāvēšanas cikla laiku.
Slēgtas cilpas{0}}injekcijas kontrolieris:Augstas-reakcijas optiskie lineārie kodētāji izseko injekcijas pozīciju ar ±0,005 mm mērījumu izšķirtspēju, samazinot svara atšķirības starp daļām-līdz -daļai.
Regulējama kodola{0}}vilkšanas hidraulika:Programmējamās divu hidraulisko kodolu vilkmes, kas integrētas tieši mašīnas kontrollerī, apstrādā sarežģītus slīdņus un iegriezumus durvju paneļos un instrumentu kopās.
Zema-eļļas hidrauliskā sistēma:Mainīga-darba tilpuma servo sūkņi darbojas pēc pieprasījuma, uzturot hidrauliskās eļļas temperatūru zem 45 grādiem bez lieliem ūdens-dzesēšanas torņiem.
Mašīnas konfigurācija
Iekārta atdala lielu-griezes momentu (skrūves griešanos) no dinamiskā spēka darba (spīlēšanas un dinamiskās iesmidzināšanas) četros galvenajos darbības apakš{1}}mezglos:
Servo elektriskā dozēšanas piedziņa:Piedzen nemainīga{0}}griezes momenta plastificēšanas skrūvi tieši caur neatkarīgu maiņstrāvas servomotoru. Tas atdala dozēšanu no hidrauliskā spiediena kritumiem, saglabājot stabilu kausējuma viendabīgumu un vienmērīgu dozēšanas laiku neatkarīgi no paralēlām mašīnas kustībām.
Hidrauliskais servo akumulators:Darbinot iesmidzināšanas cilindru, šī iekārta izmanto precīzu ātruma/spiediena (V/P) slēdža vadību, lai nodrošinātu lielas -ātruma, augsta spiediena- dinamiskas iesmidzināšanas veiktspēju plānās{2}}sienu konstrukcijas komponentiem.
Divas-plates iespīlēšanas vienības:Apvieno dinamisku hidraulisko sasaistes-stieņa bloķēšanu ar automatizētu veidnes augstuma regulēšanu, nodrošinot ātru, zema-spiediena veidņu aizsardzību un vienmērīgu skavas spēka sadalījumu pa veidnes virsmu.
Centrālais kontrolieris:Darbojas ātrdarbīgā{0}}EtherCAT kopnes tīklā, apkopojot reāllaika
Produkts-Īpašas tehniskās priekšrocības
±0,01 mm Pozīcijas atkārtojamība:Tiešās-piedziņas rotējošie kodētāji uz stiprinājuma bloka samazina zibspuldzes veidošanos uz vairāku-dobumu automobiļu savienotājiem un apgaismojuma korpusiem.
Enerģijas ietaupījums:Darbības jauda nokrītas līdz nullei turēšanas un dzesēšanas fāzēs, samazinot kVA slodzes profilus par 30% - 45%, salīdzinot ar fiksēta- darba tilpuma sūkņa hidrauliskajām sistēmām.
Lineārās iesmidzināšanas ātruma profili:Iesmidzināšana ar akumulatoru-palīdz uzturēt vienmērīgu plūsmas priekšējo ātrumu caur gariem plūsmas{1}}garuma ceļiem, novēršot metināšanas līniju defektus uz bufera fasādes un A/B/C statņa apdarēm.
Samazināta sveķu noārdīšanās:Elektriskā plastifikācija nodrošina precīzu pretspiediena-regulēšanu līdz 5 bar, novēršot polimēru ķēdes pārrāvumus bīdes-jutīgos pildītajos inženiersveķos.
Tipiski pielietojumi
Automobiļu ārējās sastāvdaļas
Priekšējie režģi un bufera ieliktņi: augstas plūsmas ātruma prasības gariem plūsmas ceļiem bez virsmas iegrimes atzīmēm.
Riteņu arku uzlikas: veidotas, izmantojot otrreizēji pārstrādātus PP/EPDM savienojumus, kam nepieciešama stabila griezes momenta piegāde plastifikācijas laikā.
Salona apdare un konstrukciju daļas
Durvju paneļu apakš-komplekti: vairāku-punktu hidrauliskā serdeņa-vilkšanas secība apakšizgriezumiem un montāžas klipu izciļņiem.
Instrumentu paneļa balsti: garas, -stikla šķiedru-stiegrotas PP sastāvdaļas, kurām nepieciešama maiga skrūvju ģeometrija, lai saglabātu šķiedras garumu.
Automobiļu apgaismojums un elektrība
Priekšējo lukturu lēcu korpusi: zema{0}}vibrācijas skavas kustība, lai saglabātu augstu optisko skaidrību caurspīdīgos PC/PMMA sveķos.
Dzinēja nodalījuma sadales kārbas: PBT/PA66 liesmu slāpējoši materiāli, kam nepieciešams augsts iesmidzināšanas spiediens, lai aizpildītu plānās ribu daļas.
Materiālu saderība
|
Sveķu veids |
Apstrādes temperatūras diapazons |
Ieteicamā skrūvju konfigurācija |
Īpašs pielietojums automobiļiem |
|
PP + 30% Talks/EPDM |
210 grādi - 250 grādi |
Standarta nitrēta skrūve ar maisīšanas galviņu |
Instrumentu paneļi, durvju apdares |
|
PA66 + 30% GF |
270 grādi - 310 grādi |
Bimetāla muca, volframa karbīda lidojuma uzgaļi |
Zem-pārsega-skavas, savienotāji |
|
PC / ABS sakausējums |
250 grādi - 280 grādi |
Vidēja-bīdes skrūve ar zemu-kompresijas lidojumu |
Viduskonsoles, cimdu kastes pārvalki |
|
PMMA / PC |
240 grādi - 290 grādi |
Spīdīgas virsmas skrūve ar hromētu-mucu |
Aizmugurējo lukturu lēcas, optiskās gaismas vadotnes |
|
POM |
190 grādi - 210 grādi |
Pretkorozijas sakausējuma skrūve, pretvārsta gredzens |
Automašīnu pārnesumi, drošības jostu klipši |
Konfigurācijas opcijas un atlases matrica
Lai atlasītu pareizo iekārtas konfigurāciju, saskaņojiet mērķa komponentu specifikācijas, izmantojot tālāk norādīto trīs darbību{0}}pamācību:
Aprēķiniet nepieciešamo iespīlēšanas spēku
Izmantojiet šādu formulu, lai novērtētu jūsu veidnei nepieciešamo minimālo iespīlēšanas tonnāžu:
Saspiedes spēks (kN)=Prognozētais daļas laukums (cm²) × Dobuma skaits × Dobuma spiediena koeficients (30 līdz 60 MPa atkarībā no sveķu viskozitātes)
Nosakiet iesmidzināšanas ātruma prasību
Izvēlieties atbilstošo iesmidzināšanas sistēmas dinamisko reakciju, pamatojoties uz komponenta sieniņu biezumu:
Standarta iekšējā un ārējā apdare (sienas biezums < 2,5 mm): standarta hidrauliskā servopiedziņas sistēma.
Plānas-sienu optiskās, apgaismojuma vai savienotāju daļas (sienas biezums < 1,2 mm): slāpekļa akumulatora palīgkomplekts (nodrošina injekcijas ātrumu, kas pārsniedz 500 mm/s).
Izvēlieties mucu un skrūvju komplektu, pamatojoties uz sveķu pildvielām
Izvēlieties cilindru metalurģiju, lai tā atbilstu jūsu polimēra klases ķīmiskajai un mehāniskajai abrazivitātei:
Nepildīti sveķi (standarta ABS, PP, PC): Standarta nitrēta tērauda bloks (SACM 645).
Glass Fiber or Mineral Filled Compounds (>15% pildvielas saturs): Bimetāla muca ar volframa karbīda pārklājumu ar skrūvēm.
Izvēles pakotnes
Secenciālais vārstu slēgs (SVG): integrēts 4 līdz 12 zonu pneimatisko/hidraulisko vārstu aizbīdņu vadības interfeiss bezceļu veidnēm.
Automatizēts integrēts robotu interfeiss: Euromap 67/SPI standarta spraudņu-un-savienojumi 3 asu servo robota daļu ekstrakcijai.
Magnētiskā plākšņu sistēma: samazina veidņu nomaiņas laiku no 45 minūtēm līdz mazāk nekā 5 minūtēm mazām -līdz -vidējām partijām.
Ražošana un kvalitātes kontrole
Katrai mašīnai pirms nosūtīšanas tiek veikti standartizēti ražošanas testēšanas protokoli:
Plates paralēlisma pārbaude:Mehāniski apstrādātas plāksnes tiek mērītas ar pilnu bloķēšanas saspiešanas tonnāžu, izmantojot elektroniskos ciparnīcas indikatorus. Paralēlisms ir mazāks par vai vienāds ar 0,05 mm/m.
Spriegums{0}}Atbrīvota rāmja konstrukcija:Mašīnu gultnes tiek pakļautas termiskā sprieguma samazināšanas atlaidināšanai, lai novērstu strukturālo deformāciju ilgā ekspluatācijas laikā.
Hidrostatiskā pārbaude:Visi hidrauliskie kolektori, vārsti un cietie cauruļvadi tiek pārbaudīti līdz 300 bar spiedienam, lai novērstu blīvējuma noplūdes nepārtrauktas termiskās slodzes apstākļos.
48 stundu rūpnīcas pieņemšanas skrējiens:Iekārta darbojas nepārtraukti 48 stundas ar eļļas temperatūras uzraudzību, pārbaudot trokšņa līmeni zem 72 dBA un temperatūras stabilitāti ±2 grādu robežās.
Pielāgošana un OEM atbalsts
Specializētas skrūvju ģeometrijas:Barjerskrūves, ventilējamas mucas mitruma izvadīšanai bez iepriekšējas -žāvēšanas un specializēti maisītāja uzgaļi pamatsavienojuma sadalīšanai.
Pielāgotas saites{0}}stieņa atstarpes:Palielināts attālums starp sasaistes stieņiem{0}}, lai novietotu lielas bīdāmās kastes un automobiļu veidnes ar dziļu kodolu.
Vairāki-materiālu iesmidzināšanas jauninājumi:Sekundārās hidrauliskās vai elektriskās iesmidzināšanas vienības (L-forma, mugura vai vertikāls novietojums) diviem-strāvu (2K) liešanas darbiem.
Vadības sistēmas integrācija:Pielāgotas PLC programmatūras saskarnes, kas pielāgotas rūpnīcas{0}}SCADA, Euromap 63/77 protokola vai MES datu bāzes integrācijai.
Ko pircējiem vajadzētu sniegt, lai saņemtu detalizētu cenu
Norādiet šādus tehniskos datus, lai 24 stundu laikā saņemtu detalizētu mašīnas piedāvājumu un cikla laika simulāciju:
Daļu rasējumi/CAD faili:3D STEP vai IGES faili, tostarp sienas biezums, projicējamais virsmas laukums un kopējie izmēri.
Sveķu kategorijas:Konkrēts sveķu zīmols, klases apzīmējums un pildvielas procentuālais daudzums (piemēram, Sabic PP 108MF97 ar 20% talku).
Veidnes izmēri un izkārtojums:Veidnes augstums (min/maks.), svars, dobumu skaits, sliedes veids (aukstā vai karstā sliede) un serdes -vilkšanas vārstu skaits.
Nepieciešamā produkcijas izlaide:Mērķa cikla laiks, dienas apjoma prasības un sekundārā automatizācijas informācija (piemēram, IML, robota izvēle-un-vieta).
Iekārtas apgādes spriegums:Vietējās elektropārvades līnijas specifikācijas (piemēram, 480V/60Hz/3fāze vai 380V/50Hz/3fāze).
FAQ
J. Kā hibrīda iesmidzināšanas formēšanas iekārta atšķiras no -pilnīgi elektriskajām mašīnu detaļām?
A: Hibrīdiekārtas piedāvā lielāku iesmidzināšanas ātrumu un spēka iespējas biezām -sekciju strukturālajām daļām vai lieliem iekšējiem paneļiem ar zemākām kapitāla izmaksām nekā visas -elektriskās mašīnas ar līdzvērtīgu spailes tonnāžu. Tie saglabā elektromotora efektivitāti plastifikācijas laikā, vienlaikus izmantojot hidraulisko spiedienu saspiešanas spēkam un serdes vilkšanai.
J: Kāds apkopes intervāls ir nepieciešams hidrauliskajai servosistēmai?
A: Hidrauliskās eļļas filtrēšanas elementi jāmaina ik pēc 2000 darba stundām. Eļļas paraugi daļiņu piesārņojuma un ūdens satura noteikšanai jāveic ik pēc 4000 stundām. Pareiza eļļas apkope pagarina sūkņa un vārsta darbības laiku par vairāk nekā 30 000 stundām.
J: Vai šī iekārta var apstrādāt sveķus ar augstu stikla šķiedras saturu (30–50%)?
A: Jā. Strādājot ar pastiprinātiem inženiersveķiem, piemēram, PA66-GF30 vai PBT-GF40, mēs piegādājam bimetāla mucu, kas izklāta ar niķeļa sakausējumu un pilnībā cietu volframa karbīda skrūvi, lai novērstu abrazīvu nodilumu.
J: Kādu enerģijas ietaupījumu var sagaidīt salīdzinājumā ar tradicionālajām hidrauliskajām mašīnām?
A: Enerģijas patēriņš samazinās par 30% līdz 45%. Elektriskā plastifikācijas piedziņa novērš hidrauliskās konversijas zudumus skrūvju griešanās laikā, un mainīgas-frekvences hidrauliskais sūknis daļu dzesēšanas fāzēs patērē nenozīmīgu jaudu.
J: Vai kontrolieris atbalsta Euromap automatizācijas standartus?
A: Jā. Mašīnas kontrolieris ietver standarta Euromap 67 saskarnes robotu integrācijai, kā arī Euromap 77 datu apmaiņai ar rūpnīcas izpildes sistēmām (MES).
Populāri tagi: hibrīda iesmidzināšanas formēšanas mašīna automobiļu detaļām, Ķīnas hibrīda iesmidzināšanas formēšanas mašīna automobiļu detaļu ražotājiem, piegādātājiem, rūpnīcai


