

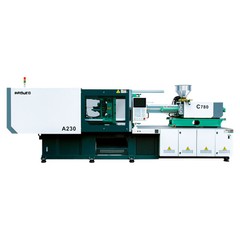
Augstas precizitātes iesmidzināšanas formēšanas mašīnas
Augstas-precīzas iesmidzināšanas formēšanas iekārtu ražotājs
Augstas-precizitātes iesmidzināšanai nepieciešama konsekventa šāvienu-līdz-atkārtojamība, stingra izmēru pielaides kontrole (līdz +/- 0.005 mm) un zema termiskā noārdīšanās plastifikācijas laikā. Mūsdienīgai precīzai formēšanai medicīnas ierīcēs, mikro-elektronikā, automobiļu sensoros un optiskajās lēcās ir nepieciešams precīzs iesmidzināšanas ātrums, precīzas spiediena pārejas un minimāla plāksnes novirze saspiešanas spēku ietekmē.
Šajā lapā ir sniegta tehniskā dokumentācija, iekārtu izvēles metodoloģijas, procesa spēju metrika un inženiertehniskās specifikācijas, lai palīdzētu instrumentu inženieriem, tehniskajiem pircējiem un iepirkumu komandām novērtēt aprīkojuma piemērotību stingrai -pielaides plastmasas apstrādei.


Augstas precizitātes iesmidzināšanas formēšanas mašīnas pārskats
Augstas-precizitātes iesmidzināšanas formēšanas iekārta regulē procesa pamatparametrus-iesmidzināšanas spiedienu, turēšanas spiedienu, skrūves stāvokli, kušanas temperatūru un pretspiedienu-šaurās slēgtās{3}cilpas atgriezeniskās saites joslās.
Augstas-precīzas vadības arhitektūra
Iedarbināšanas ievade:Augstas -reakcijas servopiedziņas un lineārie motori pārraida kustību tieši uz hidrauliskajām vai lodveida skrūvju darbināšanas sistēmām.
Izkausēšanas un dobuma atsauksmes:Sensori, kas atrodas pie veidnes dobuma un skrūves uzgaļa, nepārtraukti uzrauga dobuma spiedienu, kamēr optiskie kodētāji izseko aksiālo pozīciju.
Slēgta{0}}cikla apstrāde:Reāllaika dati tiek ievadīti slēgtā-cilpas kontrollerī, kas darbojas ar lielu-ātruma cikla laiku, kas ir mazāks par 0,5 ms, lai dinamiski pielāgotu iedarbināšanu.
Galvenās atšķirības: standarta un augstas{1}}precīzās iesmidzināšanas formēšanas iekārtas
|
Parametrs/Funkcija |
Standarta iesmidzināšanas formēšanas mašīna |
Augstas-precizitātes iesmidzināšanas formēšanas mašīna |
|
Platēņu paralēlisms |
0,08 mm - 0.15 mm |
<= 0.02 mm - 0.05 mm |
|
Iesmidzināšanas ātruma kontrole |
Viena/divpakāpju, atvērta cilpa vai pamata slēgta cilpa |
Daudzpakāpju dinamisks, reakcijas ātrums < 15 ms, reāllaika slēgta cilpa |
|
Šāviena svara atkārtojamība (Cp/Cpk) |
Cpk < 1,0 (dispersija ~ 0,5%) |
Cpk >= 1.67 (dispersija<= 0.1%) |
|
Hidrauliskā / servo reakcija |
50 - 100 ms |
<= 10 - 20 ms (servo-hydraulic) or < 2 ms (all-electric) |
|
Kaklasaites-stieņa slodzes sadalījums |
Standarta simetrisks celms |
Līdzsvarota deformācijas mērītāja atgriezeniskā saite ar aktīvu stieņa{0}}spriegojuma uzraudzību |
|
Mucas temperatūras kontrole |
+/- 1.5 grādi C līdz +/- 3.0 grādi C (PID) |
+/- 0.5 grādi C līdz +/- 1.0 grādi C (vairāku- zonu SSR/PID + keramikas sildītāji) |
Mašīnas konfigurācijas
Visas{0}}elektriskās mašīnas: izmantojiet neatkarīgus maiņstrāvas servomotorus, kas savienoti pārī ar augstas-slodzes lodīšu skrūvēm, lai nostiprinātu, iesmidzinātu, plastificētu un izstumtu. Novērš eļļas piesārņojuma risku, nodrošina pozīcijas precizitāti līdz 0,001 mm un ir piemērota ISO klases 7/8 tīras telpas videi.
Servo-Hidrauliskās mašīnas: kombinējiet mainīga-darba tilpuma servo sūkņus ar precīziem hidrauliskiem proporcionālajiem vārstiem. Nodrošina lielu iespīlēšanas spēku ar zemākām kapitāla izmaksām, vienlaikus piedāvājot līdz pat 70% enerģijas ietaupījumu salīdzinājumā ar fiksēta- darba tilpuma sūkņu sistēmām.
Hibrīda piedziņas mašīnas: izmantojiet elektriskās piedziņas plastifikācijai (skrūves griešanai) un iesmidzināšanai, lai uzturētu ātrumu un dozēšanas konsekvenci, apvienojumā ar hidrauliskām fiksatora vienībām augsta spēka blīvuma un nospieduma optimizēšanai.
Piecu{0}}punktu pārslēgšanas saspiešanas arhitektūra:
Kinemātiskā ķēde: piedziņas sistēma pārvieto šķērsgalvu, kas pagarina pārslēgšanas saites, lai virzītu kustīgo plati uz stacionāro plati.
Mehānisma priekšrocības: ģenerē mehānisko bloķēšanas spēku, izmantojot kinemātisko sviru. Ietver ātrus bloķēšanas -ciklus un mehānisku pašbloķēšanos-pilnībā, samazinot enerģijas patēriņu turēšanas fāzēs.
Divas-plāksnes hidrauliskās iespīlēšanas arhitektūra:
Tiešās iespīlēšanas izkārtojums: augsta spiediena{0}}hidrauliskie bloķēšanas cilindri iedarbojas tieši uz stiprinājuma stieņiem, lai nospiestu kustīgo plati pret stacionāro plati.
Mehānisma priekšrocības: tiek izmantoti četri augstspiediena{0}}sinhronizācijas cilindri tieši uz stiprinājuma stieņiem. Novērš mehānisko pārslēgšanas nodilumu, nodrošina vienmērīgu iespīlēšanas spēka sadalījumu un samazina mašīnas garumu par 20% līdz 30%.
Produktu saraksts
Ultra-Precision All-Elektriskā iesmidzināšanas formēšanas mašīna (50T - 180T)
Saspiedes spēks: 500 kN - 1, 800 kN
Iesmidzināšanas ātrums: līdz 350 mm/s
Piedziņas veids: vairāku-asu maiņstrāvas servomotors ar zemas-berzes lodveida skrūvēm
Mērķa pielietojums: mikro{0}}savienotāji, optiskās lēcas, medicīnisko šļirču cilindri un mikro-šķidruma mikroshēmas, kurām nepieciešama augsta pozīcijas kontrole.
Ātrgaitas-servo-hidrauliskā iesmidzināšanas formēšanas mašīna (120T - 450T)
Saspiedes spēks: 1200 kN - 4,500 kN
Iesmidzināšanas ātrums: 200 mm/s - 280 mm/s
Piedziņas veids: elektro-hidrauliskā servo sūkņa sistēma ar lineāro kodētāja atgriezenisko saiti
Mērķa pielietojums: plānās{0}}sienu iepakojums, automobiļu sensoru korpusi un precīzi elektriskie korpusi.
Medicīniskās-pakāpes tīras telpas precīzās formēšanas mašīna (80T - 300T)
Saspiedes spēks: 800 kN - 3,000 kN
Rāmja pārklājums: niķelēti{0}}plāksnes, nerūsējošā tērauda pārsegi, bez eļļas
Piedziņas veids: viss-elektriskais vai noslēgtais hibrīda piedziņa
Mērķa pielietojums: vienreizējās lietošanas medicīniskās sastāvdaļas, IV diagnostikas daļas un ķirurģiskie instrumenti, kas veidoti saskaņā ar ISO 7./8. klases tīrās telpas standartiem.
Precīzijas optisko lēcu liešanas mašīna (100T - 220T)
Saspiedes spēks: 1000 kN - 2,200 kN
Iesmidzināšanas ātrums: no zema-ātruma stabilas iesmidzināšanas (0,1 mm/s) līdz lielam-ātrumam (300 mm/s) kompresijas formēšanas iespējas
Piedziņas veids: tiešās{0}}piedziņas elektriskais skrūvju motors ar iesmidzināšanas saspiešanas funkciju
Mērķa pielietojums: automobiļu LED optiskās lēcas, viedtālruņa kameru objektīva elementi un AR/VR optiskie komponenti.
Divas-Platen lielas tonnāžas precīzās mašīnas (500T - 1300T)
Saspiedes spēks: 5 000 kN - 13 000 kN
Stieņa-stieņa attālums: diapazonā no 820 x 780 mm līdz 1380 x 1250 mm
Piedziņas veids: hibrīda elektriskā-dozēšanas servo-hidrauliskā iespīlēšana
Mērķa pielietojums: automobiļu instrumentu paneļi, priekšējie režģi, strukturālie korpusi un lieli sadzīves tehnikas paneļi ar stingrām plakanuma pielaidēm.
PET sagatavju un optisko konteineru precīzā sistēma (200T - 400T)
Saspiedes spēks: 2 000 kN - 4 000 kN
Skrūves diametrs: augsta L/D attiecība (22:1 - 24:1) specializēta barjerskrūve
Piedziņas veids: augsta{0}}griezes momenta hidrauliskā vai elektriskā servo nepārtraukta plastifikācija
Mērķa pielietojums: vairāku{0}}dobumu PET pudeļu sagataves, kosmētikas trauki un biezas-sienu optiskās burkas, kurām nepieciešams konsekvents IV (iekšējās viskozitātes) līmenis.
Galvenās tehniskās īpašības
Plāksnes novirze pie maksimālā saspiešanas spēka izraisa uzliesmojumu, atdalīšanas līnijas nodilumu un sienas biezuma izmaiņas. Mašīnu konstrukcijām tiek veikta galīgo elementu analīze (FEA), lai pārbaudītu ribu izvietojumu, kārbas -tipa plātnes stingrību un pamatnes rāmja konstrukcijas stingrību.
FEA-Optimizēta slodzes pārnešana: Stieņa spriegojuma slodzes tiek pārnestas tieši uz kasti-Struktūras plāksne, kas pastiprināta ar iekšējo rievojumu, saglabājot novirzi zem 0,05 mm pie 100% nominālās tonnāžas.
Paralēlitātes uzturēšana: regulējami vadotnes apavi atbalsta kustīgo plāksni uz lineārām vadošajām sliedēm, saglabājot plāksnes paralēlismu<= 0.03 mm across the stroke.
Skrūves ar augstu L/D attiecību: Nitrētas vai bimetāla skrūves ar L/D attiecību no 20:1 līdz 24:1 nodrošina viendabīgu kausējuma kvalitāti un vienmērīgu bīdes sildīšanu.
Precizitāte pretvārstu-: gredzena-tipa un lodveida-tipa pret-atgriezes vārstiem ir ātras-aizvēršanās ģeometrijas, lai novērstu kausējuma atpakaļplūsmu V/P (ātrums pret spiedienu) pārslēgšanās punktā.
Zemas-inerces iesmidzināšanas ierīces: divu-iesmidzināšanas cilindru struktūras līdzsvaro spēka sadalījumu uz skrūves kāta liela-ātruma paātrinājuma fāzēs.
Proporcionālie servovārsti: reakcijas laiks, kas mazāks par 10 ms, ļauj precīzi kontrolēt iesmidzināšanas profila pārejas.
Lineārie kodētāji: optiskās vai magnetostriktīvās lineārās skalas, kas uzstādītas uz iespīlēšanas un iesmidzināšanas asīm, mēra pozīcijas ar izšķirtspēju līdz 0,001 mm.
Tiešās{0}}piedziņas motori: pastāvīgā magnēta sinhronie motori novērš siksnas slīdēšanu elektriskās plastifikācijas piedziņās.
Precizitāte, atkārtojamība un procesa kontrole
Lai sasniegtu procesa spēju indeksus (Cp, Cpk) virs 1,67, nepieciešama stingra kontrole pār kritiskajiem mašīnas mainīgajiem lielumiem.
Šāviena svara stabilitāte un procesa pielaides
Mērķa šāviena svars: 12 500 g
Augšējā pielaides robeža: 12,512 g
Apakšējā pielaides robeža: 12,488 g
Procesa veiktspēja: šāvienu svari 1000 nepārtrauktos ciklos paliek cieši sagrupēti ap vidējo mērķi 12 500 g, nepārsniedzot kontroles robežas, panākot standarta novirzi zem 0,1%.
Procesu kontroles standarti
V/P pārslēgšanās precizitāte: pozīcija{0}}balstīta pārslēgšanās izraisa +/- 0.01 mm no skrūves pozīcijas; uz spiedienu-balstīta pārslēgšanās reaģē iekšā<= 1 ms.
Kausēšanas temperatūras viendabīgums: vairāku -zonu PID temperatūras regulatori uztur mucas zonas temperatūru +/- 0.5 ° C robežās no iestatītajām vērtībām.
Kadru-līdz-kadru svara novirze: standarta novirze (sigma) tiek kontrolēta zem 0,1% nepārtrauktos ražošanas procesos.

Tehniskās specifikācijas
Šajā atsauces tabulā ir izklāstīti standarta veiktspējas rādītāji vidējas{0}}tonnāžas precizitātes sērijās:
|
Specifikācijas parametrs |
Vienība |
Modelis Precision 120T |
Modelis Precision 200T |
Modelis Precision 320T |
Modelis Precision 450T |
|
Saspiedes spēks |
kN |
1,200 |
2,000 |
3,200 |
4,500 |
|
Attālums starp savienojuma stieņiem (H x V) |
mm |
410 x 410 |
520 x 520 |
660 x 660 |
780 x 780 |
|
Plates izmēri (H x V) |
mm |
620 x 620 |
780 x 780 |
980 x 980 |
1140 x 1140 |
|
Maks. Pelējuma atvēršanas gājiens |
mm |
360 |
480 |
620 |
730 |
|
Veidnes biezuma diapazons (min - maks.) |
mm |
150 - 450 |
180 - 560 |
220 - 680 |
280 - 780 |
|
Skrūves diametra opcijas |
mm |
30 / 35 / 40 |
40 / 45 / 50 |
50 / 55 / 60 |
65 / 70 / 75 |
|
L/D attiecība |
L/D |
22:1 |
22:1 |
23:1 |
22:1 |
|
Maks. Šāviena apjoms (teorētiskais) |
cm3 |
155 / 211 / 276 |
276 / 350 / 432 |
510 / 617 / 735 |
1128 / 1308 / 1502 |
|
Maks. Injekcijas spiediens |
bārs |
2200 / 1850 / 1400 |
2100 / 1750 / 1400 |
2150 / 1780 / 1450 |
2050 / 1750 / 1520 |
|
Maks. Injekcijas ātrums |
cm3/s |
180 |
240 |
380 |
520 |
|
Ežektora insults |
mm |
100 |
140 |
160 |
200 |
|
Ežektora spēks |
kN |
35 |
50 |
80 |
110 |
Kā izvēlēties mašīnu
Lai izvēlētos pareizo mašīnu konkrētam komponentam, novērtējiet piecus galvenos parametrus:
Aprēķināt paredzamo laukumu un nepieciešamo iespīlēšanas spēku:
Saspiedes spēks (kN)=Projicētais laukums (cm2) x dobuma spiediens (bārs) x 1,2 drošības koeficients
Aprēķiniet injekcijas tilpumu un spilvenu:
Kopējais šāviena svars=(daļas svars x dobumi) + skrējēja svars
Iekārtas ietilpība=Mērķa šāviena svars / (izmantošanas koeficients 0,3–0,7)
Novērtējiet veidņu izmērus un savienojuma{0}}stieņa atstarpes:
Nodrošiniet, lai veidnes izmēri < attālums starp sasaistes stieņiem (H x V) un veidnes augstums būtu minimālā{0}}veidnes biezuma diapazonā.
Saskaņojiet sveķu bīdes ātrumu un termiskos ierobežojumus:
Izvēlieties skrūves veidu (standarta / bimetāla / barjera) un atbilstošu L/D attiecību.
Cikla laika un dinamiskās atbildes prasību pārbaude:
Izvēlieties servo-hidraulisko vai visu-elektrisko, pamatojoties uz ātruma un tīrās telpas prasībām.
Atlases aprēķina piemērs
Daļa: optiskais korpuss (datora materiāls)
Daļas svars: 18 g
Dobumi: 4
Paredzamais laukums: 140 cm2 (ieskaitot aukstuma sliedi)
Maksimālais dobuma spiediens: 600 bar
Nepieciešamā saspiešanas spēka aprēķins:
140 cm2 x 0.6 kN/cm2 x 1.2 = 100.8 Tonnes ->Izvēlieties 120T modeli
Nepieciešamais šāviena svara aprēķins:
18 gx 4 + 12 g (skrējējs)=84 g
Mērķa šāviena svars (84 g) labi iekļaujas 35 mm skrūvju kapacitātes diapazonā (120 g PS), nodrošinot 70% mucas izmantošanas koeficientu, kas novērš materiāla noārdīšanos ilgstošas uzturēšanās laikā.
Lietojumprogrammas
Medicīnas ierīces un diagnostika
Sastāvdaļas: šļirču cilindri, Luer lock savienotāji, asins savākšanas caurules, mikrofluidiskās kasetes.
Materiāli: polipropilēns (PP), polikarbonāts (PC), cikliskais olefīna kopolimērs (COC), PMMA.
Galvenās prasības: bezzibspuldzes, atbilstība ISO 10993 bioloģiskajai saderībai, zemas-viskozitātes sveķu pildījums bez plūsmas līnijām, saderība ar tīrām telpām.
Mikro-elektronika un savienotāji
Sastāvdaļas: smalki-soli-uz-plates savienotāji, SIM karšu paliktņi, releju korpusi, sensoru galvenes.
Materiāli: LCP, PBT, PA46, PA6T (bieži ar 30% līdz 40% stikla šķiedras pastiprinājumu).
Galvenās prasības: plāns{0}}sienu pildījums (sienu biezums no 0,2 mm līdz 0,4 mm), izturība pret termisko degradāciju, stingri tapu-noturēšanas izmēri.
Automobiļu precīzās daļas
Sastāvdaļas: Degvielas iesmidzinātāju korpusi, radara sensoru kronšteini, izpildmehānisma zobrati, iekšējo durvju slēgmehānisma komponenti.
Materiāli: POM, PA66+30%GF, PEEK, PPS.
Galvenās prasības: augsta izmēru stabilitāte termiskā cikla laikā, nodilumizturība, minimāla deformācija uz līdzenām virsmām.
Optikas un gaismas vadīšanas komponenti
Sastāvdaļas: Automobiļu priekšējo lukturu lēcas, kameras lēcu elementi, gaismas virzošās plāksnes, optiskās prizmas.
Materiāli: optiskā -pakāpes PMMA, optiskais dators.
Galvenās prasības: Vienmērīgs blīvums, lai novērstu iekšējo spriegumu un abpusējo lūzumu, virsmas raupjums atbilst pulētajām veidņu dobumiem (Ra < 0,01 um).
Ražošana, kvalitātes kontrole un uzticamības sertifikāti
Precizitāte ir atkarīga no stingras ražošanas kontroles un starptautiskajiem atbilstības standartiem.
Starptautiskie sertifikāti un standarti
Kvalitātes sistēma: ISO 9001:2015 sertificēta ražotne.
Drošība un atbilstība: pilna CE atbilstības deklarācija (mašīnu direktīva 2006/42/EK, zemsprieguma direktīva 2014/35/ES).
Environmental & Cleanroom: ISO 14001:2015 sertifikācija; komponenti, kas pārbaudīti ISO klases 7/8 tīrās telpas integrācijai.
Interfeisa standarti: Euromap 67 / Euromap 73 robotizētā interfeisa saderība.
Pamata rāmis un konstrukcijas kvalitāte
Pamata rāmja apstrāde: metinātais tērauda rāmis tiek pakļauts spriedzes samazināšanai, termiski atlaidinot 600 ° C. Precīzi CNC portāla frēzēšanas centri apstrādā strukturālās virsmas, lai saglabātu plakanuma pielaidi 0,01 mm/m robežās.
Plates kvalitātes pārbaude: 3D koordinātu mērīšanas mašīnas (CMM) pārbauda plāksnes ģeometriju, lai nodrošinātu paralēlismu<= 0.02 mm. Platen bores are aligned via laser tools, and material hardness is verified at HRC 28-32.
Ražošanas un kvalitātes nodrošināšanas darbplūsmas
Rāmja spriedzes samazināšana: Mašīnu rāmji tiek pakļauti termiskās atlaidināšanas ciklam 600 ° C temperatūrā, lai atbrīvotu iekšējos metināšanas spriegumus, novēršot konstrukcijas deformāciju ekspluatācijas gadu laikā.
Precīza apstrāde: plātņu montāžas virsmas un sasaistes{0}}stieņu caurumu vietas tiek apstrādātas vienā iestatījumā CNC portāla frēzēšanas centros, lai garantētu ģeometriju un taisnumu.
Tie-Bar Processing: 42CrMo4 alloy steel tie bars are induction hardened, precision ground, and hard-chrome plated to a surface layer depth of 0.03 mm to 0.05 mm (>HRC 55).
Montāža un kalibrēšana:
Plate Alignment: Pārbaudīts, izmantojot lāzera interferometrus, lai pārbaudītu plakanumu un paralēlismu visā skavas gājienā.
Injekcijas vienības izlīdzināšana: lāzera{0}}līdzināšana attiecībā pret iespīlēšanas viduslīniju, lai novērstu sprauslas novirzes un nodilumu.
Sausā darbība un testēšana: katrai iekārtai tiek veikts vismaz 48{1}}stundu nepārtraukts sausās darbības tests, kam seko plastifikācijas pārbaude, lai pārbaudītu spiediena stabilitāti, sildīšanas zonas reakciju un hidrauliskā blīvējuma integritāti.
Pielāgošana un OEM
Iekārtu konfigurācijas var pielāgot konkrētiem instrumentu un automatizācijas izkārtojumiem:
Pielāgoti mucu un skrūvju komplekti:
Bimetāla mucas: volframa karbīda oderējums līdz 40% ar stikla šķiedru pastiprinātiem sveķiem.
Pretkoroziju{0}}izturīgie iepakojumi: pilnībā rūdītas nerūsējošā tērauda skrūves fluorpolimēru (PVDF, PTFE) vai liesmu slāpējošu piedevu apstrādei.
Sajaukšanas skrūves: specializēti dobuma{0}}pārneses vai Maddock sajaukšanas elementi galvenās krāsas homogenizācijai.
Automatizācijas integrācija:
Integrētas Euromap 67/Euromap 73 saskarnes 3-asu servo robotiem un sānu-ieejas ātrgaitas automatizācijas sistēmām.
Pneimatiskie un hidrauliskie serdes{0}}vilkšanas vārsti, ko var konfigurēt līdz 4/4 secībām, ko tieši darbina mašīnas programmatūra.
Specializētas apstrādes iespējas:
Iesmidzināšanas kompresijas formēšana (ICM): zema{0}}sprieguma optiskām daļām.
Mucell/mikrošūnu putošanas saskarne: noteikumi par gāzes iesmidzināšanas ierīcēm un gāzes{0}}necaurlaidīgām mucām.
Saistītās mašīnas
Paplašiniet ražošanas jaudu ar papildu apstrādes tehnoloģijām:
Standarta servo{0}}hidrauliskās iesmidzināšanas formēšanas mašīnas:
Izmaksu{0}}efektīvi risinājumi vispārējai rūpnieciskai liešanai ar standarta izmēru pielaidēm.
Divas-krāsu/vairāku-materiālu iesmidzināšanas iekārtas:
Aprīkots ar rotējošiem galdiem vai indeksu plāksnēm daudzkomponentu formēšanai (piem., cietas-plastmasas kombinācijas).
Ātrgaitas-plānās-sienu iesmidzināšanas iekārtas:
Optimizēts ātrai riteņbraukšanai (< 3 seconds) of packaging items, food containers, and disposable cutlery.
Vertikālās skavas iesmidzināšanas formēšanas mašīnas:
Paredzēts ieliktņu liešanai, piemēram, kabeļu pārlēšanai, vītņotām buksēm un apzīmogotiem metāla ieliktņiem.
FAQ

Pieprasiet piedāvājumu un tiešu tehnisko piedāvājumu
Lai saņemtu detalizētu tehnisko piedāvājumu, mašīnas izmēra aprēķinu vai oficiālu piedāvājumu, iesniedziet sava projekta informāciju, izmantojot tālāk norādītās nepieciešamās specifikācijas:
Nepieciešamā informācija tehniskajiem piedāvājumiem
Kontaktinformācija un informācija par uzņēmumu: kontaktpersonas vārds, uzņēmuma e-pasts, tālruņa/WhatsApp numurs, rūpnīcas atrašanās vieta.
Informācija par detaļām un materiāliem: polimēru sveķu veids (piem., PC, LCP, POM), daļas izmēri (G x P x H mm), daļas svars (g) un sienas biezums (mm), veidņu dobumu skaits, paredzamais gada apjoms un mērķa cikla laiks.
CAD pielikums: 2D vai 3D detaļu rasējumi (.STEP vai .IGS formāti).
Inženieru konsultāciju atbildes laiks
Nodrošiniet savus 2D/3D detaļu failus (.STEP vai .IGS formātā), lai 24 darba stundu laikā saņemtu veidņu plūsmas analīzi, ieteicamā skavas spēka aprēķinu un skrūvju diametra konfigurācijas ieteikumu.
Mēs esam profesionāli augstas precizitātes iesmidzināšanas mašīnu ražotāji un piegādātāji Ķīnā, kas specializējas augstas kvalitātes pielāgotu pakalpojumu sniegšanā. Mēs sirsnīgi sveicam jūs augstas precizitātes iesmidzināšanas formēšanas mašīnu vairumtirdzniecībā, kas tiek pārdotas šeit no mūsu rūpnīcas. Par cenu konsultāciju sazinieties ar mums.