

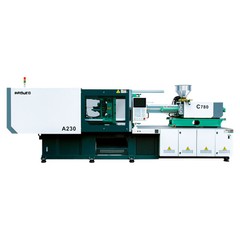


Precīzijas plastmasas iesmidzināšanas formēšanas mašīna
Precīzas plastmasas iesmidzināšanas formēšanas mašīnas nodrošina izmēru atkārtojamību, zemas{0}}strāvu svara izmaiņas un ātru cikla laiku prasīgiem rūpnieciskiem komponentiem. Izstrādātas ar augstas-stingrības plāksnīšu konstrukcijām, servo-elektriskajām/hidrauliskajām hibrīda piedziņas sistēmām un slēgtas-cilpas kustības vadību, šīs ierīces nodrošina atkārtotas pozicionēšanas precizitāti līdz +/-0,01 mm. Standarta iespīlēšanas spēki svārstās no 60 līdz 1200 tonnām, atbalstot skrotis no 15 g līdz 4500 g. Sērija apstrādā inženiertehniskos sveķus,{16}}tostarp PEEK, LCP, PPS, PC un PMMA{19}}uztur kausējuma temperatūras stabilitāti +/-0,5 °C robežās, lai samazinātu termisko degradāciju un novirzi no viena kadra.
Galvenās specifikācijas
|
Parametrs |
Specifikācijas diapazons / vērtība |
Pārbaudes/atsauces stāvoklis |
|
Saspiedes spēks |
600 kN - 12,000 kN (60 T - 1, 200 T) |
ISO 20457 atbilstība |
|
Stieņa -Atstarpe (H x V) |
310 x 310 mm līdz 1300 x 1150 mm |
Standarta plāksnes izkārtojums |
|
Injekcijas svars (PS) |
15 g - 4,500 g |
Teorētiskais maksimums aprēķināts pie 1,05 g/cm3 |
|
Injekcijas ātrums |
Līdz 350 mm/s (standarta servo) / līdz 800 mm/s (akumulators{2}}palīdzēts) |
Lineārā kodētāja atsauksmes |
|
Skrūves diametra opcijas |
22 mm - 110 mm |
L/D attiecība: 20:1 līdz 24:1 |
|
Injekcijas spiediens |
1400 bāri - 2, 400 bāri |
Hidrauliskais/servo{0}}elektriskais spiediena sensors |
|
Platēņu paralēlisms |
<= 0.05 mm under maximum clamping load |
Lāzera numura indikatora mērīšana |
|
Temperatūras kontroles zonas |
4 līdz 8 mucu zonas + sprausla |
PID kontrole, +/-0,5 grādi C Precizitāte |
|
Sausā cikla laiks |
1,2 s - 3.8 s (atkarībā no kadra izmēra) |
Euromap 6 standarts |
Galvenās iezīmes
Stingrais pārslēgs{0}}Spīlēšanas kinemātika: Galīgo elementu analīzes (FEA) optimizētais plāksnes dizains samazina plāksnes novirzi pie maksimālā iespīlēšanas spēka, aizsargājot veidņu virsmas un novēršot uzliesmojumu.
Mainīga -bīdes servopiedziņas sistēma: augstas-reakcijas pastāvīgā magnēta maiņstrāvas servomotori apvienojumā ar iekšējiem zobratu sūkņiem samazina enerģijas patēriņu par 30% līdz 70%, salīdzinot ar fiksētā-darba tilpuma sistēmām.
Slēgtas -cilpas injekcijas vadība: Augstas-frekvences reakcijas virziena vārsti un reāllaika lineārā kodētāja atgriezeniskā{1}}laika atgriezeniskā saite uztur stabilus iesmidzināšanas ātruma profilus un V/P (ātruma-uz{3}}spiedienu) pārslēgšanās precizitāti.
Bimetāla mucas un skrūves montāža: nodilum- un korozij-izturīgie sakausējumi pagarina komponentu kalpošanas laiku, apstrādājot līdz 50% stikla-šķiedru pastiprinātu sveķu vai fluorpolimēru.
Rūpnieciskais CNC kontrolieris: aprīkots ar 15 -līdz 19 collu skārienekrānu, kurā var glabāt līdz 500 veidņu parametru komplektiem, ar integrētiem OPC-UA / Euromap 63 un 77 sakaru protokoliem nozares 4.0 integrācijai.
Darbības princips / iekārtas konfigurācija
Iekārta darbojas secīgā četros{0}}pakāpju procesos: plastifikācija, iesmidzināšana, turēšana/dzesēšana un izmešana.
Saspiedes vienība: piecu{0}}punktu divu-pārslēgšanas mehānisms ģenerē vienmērīgu saspiešanas spēku pāri plāksnes virsmai. Automātiskās eļļošanas sistēmas piegādā smērvielu pārslēgšanas savienojumiem, pamatojoties uz ciklu skaitu.
Injekcijas vienība: Divi iesmidzināšanas cilindri līdzsvaro aksiālo vilci uz skrūvi lielas -ātruma iesmidzināšanas laikā. Lineārais potenciometrs uzrauga skrūvju pārvietojumu ar 0,01 mm izšķirtspēju.
Hidrauliskās / elektriskās piedziņas matrica: Augstspiediena{0}}eļļas ķēdēs tiek izmantoti proporcionāli vārsti vienmērīgai paātrināšanai un palēninājumam, novēršot hidraulisko triecienu un pagarinot šļūtenes kalpošanas laiku.
Vadības arhitektūra: Reāllaika-Linux-kontrolleris pārvalda cilpas atjaunināšanas ātrumu, kas ir mazāks par 1 ms, veicot precīzu kušanas-spilvena uzraudzību, lai nodrošinātu pastāvīgu dobuma blīvēšanu.
Produkts-Īpašas tehniskās priekšrocības
Kausējuma spilvena konsistence +/-0,2 mm robežās: pret-atgriezes vārsta ģeometrija un ātras-atbildes pārbaudes gredzeni novērš sveķu atpakaļplūsmu pārejas laikā no injekcijas uz turēšanas spiedienu.
Samazināts pelējuma nodilums: Plāksnes paralēlisms, kas kontrolēts 0,05 mm robežās, nodrošina vienmērīgu iespīlēšanas spiediena sadalījumu pa dobuma atdalīšanas līnijām, pagarinot veidņu kalpošanas laiku par vairāk nekā 30%.
Zema trokšņa līmeņa darbība: Darbības trokšņa līmenis saglabājas zem 75 dB(A) zemu -trokšņu sūkņa konfigurāciju un akustisko slāpēšanas rāmja stiprinājumu dēļ.
Ātra hidrauliskā reakcija: Hidrauliskā spiediena paaugstināšanas laiks-no komandas signāla līdz pilnam spiediena izvadei paliek mazāks par 30 ms, ļaujot stingri kontrolēt plānos -sienu liešanas darbus.
Tipiski pielietojumi
Automobiļu sastāvdaļas
Izgatavo dzinēja nodalījuma savienotājus, sensoru korpusus, iekšējās apdares klipus un šķidruma rezervuāra vāciņus. Atbilst stingriem automobiļu pielaides standartiem (VDA 6.3 saderīga procesa stabilitāte) cieši pieguļošām montāžas daļām.
Medicīniskās ierīces un šļirces
Veido Luer{0}}bloķēšanas savienotājus, inhalatoru komponentus, asins savākšanas stobriņus un diagnostikas kasetnes. Konfigurēts ar eļļu-nesavienojošu-stieņu un tīras telpas-saderīgu krāsu apdari, lai atbilstu ISO 7./8. klases tīrās telpas standartiem.
3C elektronika un savienotāji
Apstrādā mikro-savienotājus, viedtālruņa iekšējos rāmjus un klēpjdatora korpusa komponentus, kuru sieniņu biezums ir līdz 0,3 mm, bez īsiem kadriem vai izlietnes pēdām.
Augstas-precizitātes rūpnieciskie vārsti un zobrati
Izgatavo mazus -soliega plastmasas zobratus, sūkņa lāpstiņriteņus un vītņotus cauruļu veidgabalus, kam nepieciešama zema deformācija un minimāla noplūdes pielaide (DIN 3967 8. klase vai labāka).
Materiālu saderība
|
Sveķu veids |
Tipisks saraušanās diapazons |
Apstrādes temperatūras diapazons |
Iekārtas prasību piezīmes |
|
ABS/PC+ABS |
0.4% - 0.7% |
220 °C - 270 °C |
Standarta bimetāla skrūve; precīza mucas temperatūras kontrole |
|
PA66/PA6 (30% GF) |
0.3% - 0.8% |
260 °C - 310 °C |
Nodilumizturīgs-augsts-hroma skrūvju pārklājums |
|
PC / PMMA |
0.5% - 0.7% |
270 °C - 320 °C |
augsts iesmidzināšanas spiediens; precīza sasaistes-stieņa slodzes līdzsvarošana |
|
PEEK / PPS |
0.2% - 1.2% |
340 °C - 400 °C |
Keramikas sildītāju lentes; augstas{0}}temperatūras mucas izolācija |
|
POM |
1.8% - 2.5% |
190 °C - 210 °C |
Precīza kausējuma uzturēšanās laika kontrole, lai novērstu degradāciju |
Kā izvēlēties / konfigurācijas opcijas
Nepieciešamā iespīlēšanas spēka noteikšana
Aprēķiniet nepieciešamo iespīlēšanas spēku, izmantojot dobuma projicēto laukumu (A, cm2) un vidējo dobuma spiedienu (P_avg, bāros):
Saspiešanas spēks (tonnas)=[ Prognozētais laukums (cm2) x Vidējais spiediens (bārs) x 1,2 drošības koeficients] / 1000
Plānas{0}}sienu iepakojums: 0.6 - 1.0 tonnas/cm2
Inženiertehniskās daļas: 0.4 - 0.6 tonnas/cm2
Standarta konstrukcijas daļas: 0.3 - 0.4 tonnas/cm2
Skrūves diametra un ģeometrijas izvēle
Standarta A skrūve: Universāls profils nepildītām preču plastmasām (PP, PE, PS).
B Skrūve (augstspiediens): samazināts diametrs inženiertehniskajiem sveķiem, kuriem nepieciešams augsts iesmidzināšanas spiediens (PC, PEEK).
C Skrūve (augsta sajaukšana): paplašināta L/D attiecība ar maisīšanas elementiem pamatsavienojuma dispersijai un optiskās kvalitātes skaidrībai.
Izvēles mašīnu moduļi
Akumulatora iesmidzināšanas pakete: palielina iesmidzināšanas ātrumu līdz 800 mm/s, izmantojot plānu sienu.
Galvenās vilkšanas shēmas: hidrauliskie vai elektriskie vadības bloki sarežģītām veidņu slīdēšanas darbībām (1 līdz 4 ķēdēm).
Sasaistes-stieņa vilkšanas ierīce: ļauj uzstādīt veidni telpās ar zemu celtņa attālumu.
Izolēts mucas pārsegs: samazina mucas siltuma starojuma zudumus līdz pat 25%.
Ražošana un kvalitātes kontrole
Pirms rūpnīcas pieņemšanas pārbaudes (FAT) katrai mašīnai tiek veikta sistemātiska dinamiska un statiska pārbaude saskaņā ar šādu kvalitātes nodrošināšanas secību:
Ražošanas un testēšanas secība
Neapstrādāta rāmja metināšana: iekārtas pamatnes konstrukcijas montāža un smaga{0}}metināšana.
Vibrācijas spriedzes samazināšana: Mehāniskā spriedzes samazināšana, kas tiek pielietota metinātajam rāmim, lai novērstu materiāla iekšējo spriegumu pirms precīzas apstrādes.
5-ass CNC frēzēšana: plātņu montāžas virsmu un stiprinājuma stieņu vadotņu vietu apstrāde ar vienu-iestatījumu.
Plāksnes montāža: stacionāro un kustīgo plākšņu precīza izlīdzināšana un mehāniska uzstādīšana uz mašīnas pamatnes.
Lāzera interferometra izlīdzināšana: plāksnes taisnuma un sasaistes{0}}stieņa paralēlisma optiskā pārbaude un kalibrēšana.
Hidrauliskās un elektriskās instalācijas: proporcionālo vārstu kolektoru bloku, augstspiediena{0}}eļļas līniju, servopiedziņu un vadības skapju uzstādīšana.
100-stundu nepārtraukts sausās darbības tests: pagarināta cikla pārbaude, lai pārbaudītu sistēmas integritāti, termisko stabilitāti un hidrauliskā blīvējuma uzticamību.
Pilnas slodzes iesmidzināšanas un spiediena turēšanas pārbaude: pēdējā dinamiskā pārbaude ar 100% iespīlēšanas tonnāžu un maksimālo hidraulisko iesmidzināšanas spiedienu.
Galvenie kvalitātes nodrošināšanas protokoli
Plāksnes apstrāde: plātņu virsmas tiek frēzētas vienā iestatījumā uz 5-ass portāla CNC apstrādes centriem, lai saglabātu stingru perpendikulitāti starp stiprinājuma stieņu caurumiem un plātnes virsmām.
Sprieguma mazināšana: metinātās iekārtu pamatnes tiek pakļautas termiskā vai vibrācijas sprieguma samazināšanai, lai novērstu rāmja kropļojumus ilgstošā darbības periodā.
Lāzera izlīdzināšana: sasaistes{0}}stieņa paralēlisms un plāksnes kustības precizitāte tiek mērīta, izmantojot Renishaw lāzera interferometrus, lai nodrošinātu precīzu izlīdzināšanu zem slodzes.
100-stundu sausā darbība: mašīnas veic 100 nepārtrauktas sausas cikla stundas, lai pārbaudītu termisko līdzsvaru, hidrauliskās eļļas stabilitāti un nulles noplūdes integritāti pie darba spiediena līdz 210 bāriem.
Pielāgošana un OEM atbalsts
Specializētā skrūvju un mucu metalurģija:Pilnībā rūdītu pulvermetalurģijas tēraudu (CPM-10V, CPM-9V) izvēle korozīvu materiālu (fluorpolimēru) vai augstas nodilumizturības sveķu (līdz 60% stikla šķiedras/minerālveida pildījuma) apstrādei.
Tīras telpas izpilde:Balta poliuretāna krāsas apdare, nerūsējošā tērauda plākšņu pārsegi, ne{0}}korodējošas saites-stieņu pārklājumi un pārtikas- sintētiskās smērvielas.
Automatizācijas saskarnes:Rūpnīcā{0}}instalētās Euromap 67 vai Euromap 73 saskarnes robotu atlases-un-izvietošanas sistēmām, konveijera integrācijai un automatizētām veidņu iespīlēšanas shēmām.
Vairāku{0}}komponentu paplašināšana:Modulāra pievienošana sekundārajām iesmidzināšanas vienībām (biggyback, L-forma vai vertikāls izkārtojums) divu-krāsu/vairāku{2}}materiālu formēšanai.
Ko pircējiem vajadzētu sniegt, lai saņemtu cenu
Lai saņemtu precīzu tehnisko piedāvājumu un mašīnas izmēru novērtējumu, norādiet šādus parametrus:
Informācija par daļu:
3D CAD faili (.STEP / .IGS) vai 2D rasējumi, kas parāda izmērus un sienas biezumu.
Daļas svars (gramos) un projicētais virsmas laukums (cm2).
Sveķu specifikācijas:
Konkrēta polimēra pakāpe, ražotājs un aizpildījuma procentuālais daudzums (piemēram, PA66 + 30% GF).
Sīkāka informācija par veidni:
Veidnes izmēri (G x P x A), kopējais dobumu skaits un kaudzes augstums.
Skrējēja veids (Hot runner system vs Cold runner).
Serdes vilkšanas prasība (hidraulisko/elektrisko serdeņu secību skaits).
Ražošanas mērķi:
Mērķa cikla laiks (sekundēs).
Dienas/mēneša apjoma mērķi.
Reģionālās specifikācijas:
Darba spriegums un frekvence (piem., 400V 50Hz / 480V 60Hz).
Vietējās drošības atbilstības prasības (CE, UL, ANSI/SPI B151.1).
FAQ
J: Kā šajās iekārtās tiek pārbaudīta plaknes paralēlisms?
A: Plates paralēlisms tiek pārbaudīts pie 100% iespīlēšanas slodzes, izmantojot skalas indikatorus, kas uzstādīti uz savienojuma stieņiem. Maksimālā pieļaujamā novirze ir iestatīta uz<= 0.05 mm across the entire platen area, meeting ISO 20457 tolerances.
J: Kāds ir vidējais enerģijas patēriņš uz kilogramu apstrādāta materiāla?
A: Izmantojot standarta servo-elektrisko hibrīda hidraulisko piedziņu, standarta PP/PE sveķiem vidējais enerģijas patēriņš ir no 0,30 kWh/kg līdz 0,45 kWh/kg atkarībā no cikla laika un dzesēšanas parametriem.
J: Kādi interfeisi tiek nodrošināti automātiskai detaļu noņemšanai?
A: Iekārtās ir standarta Euromap 67 (16 kontaktu) vai Euromap 73 robotu saskarnes. Signāli aptver ežektora pozīciju, drošības vārtu bloķētājus, veidnes atvērto stāvokli un robota piekļuves atļaujas.
J. Vai šīs iekārtas var apstrādāt augstas temperatūras{0}}termoplastus, piemēram, PEEK vai PEI?
A: Jā. Augstas-temperatūras konfigurācijās ietilpst specializētas keramikas sildīšanas lentes, kas spēj sasniegt 450 °C, izolētas mucas apvalkus, ūdens-dzesējamus padeves rīkles un nodilumizturīgus bimetāla skrūvju mezglus, kas paredzēti augstai kušanas viskozitātei.
J. Kā slēgtā{0}}cilpas kontroles sistēma nodrošina šāviena svara atkārtojamību?
A: Iesmidzināšanas blokā tiek izmantots lineārais pozīcijas kodētājs ar 0,01 mm izšķirtspēju, kas savienots pārī ar dinamisko spiediena devēju. Kontrolieris atjaunina diska izvadi ar sub-milisekundes intervāliem, lai pielāgotu V/P pārslēgšanās punktu un noturēšanas spiediena profilu, pamatojoties uz reāllaika kušanas pretestību.
Populāri tagi: Precīzijas plastmasas iesmidzināšanas formēšanas mašīna, Ķīnas precīzijas plastmasas iesmidzināšanas formēšanas mašīnu ražotāji, piegādātāji, rūpnīca


