

Kā iesmidzināšanas ātrums ietekmē izstrādājuma virsmas kvalitāti
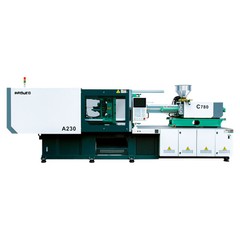
Iesmidzināšanas ātrums tieši nosaka kausējuma piepildīšanas ātrumu; pārāk liels vai pārāk mazs ātrums var izraisīt dažādus virsmas defektus. Servo-iesmidzināšanas formēšanas mašīnas nodrošina precīzu, daudzpakāpju ātruma regulēšanu, nodrošinot nemainīgu virsmas kvalitāti.
Ja iesmidzināšanas ātrums ir pārāk zems, kausējums plūst lēni un ātri atdziest, padarot daļu pakļautas metinājuma līnijām, plūsmas atzīmēm un matētiem vai bālganiem plankumiem; plānās{0}}sienu daļas var ciest no īsiem kadriem vai blāvām, nepilnīgām virsmām. Materiāliem ar sliktu plūstamību lēna pildīšana var izraisīt redzamus "ūdens viļņošanās" rakstus un sliktu vizuālo konsistenci.
Un otrādi, ja ātrums ir pārāk liels, kausējums lielā ātrumā iedarbojas uz veidnes dobumu, viegli radot gāzes pēdas, apdeguma pēdas un strūklas pēdas. Augsta-spiediena ietekme var izraisīt arī zibspuldzi un virsmas skrāpējumus uz precīzajām daļām. Turklāt liela-ātruma griešana var izraisīt materiāla degradāciju, izraisot dzeltēšanu un pamanāmas krāsas atšķirības.
Servo{0}}modeļi atbalsta daudzpakāpju iesmidzināšanas profilus-, piemēram, zema-ātruma buferizāciju pie vārtiem, vienmērīgu pildījumu vidējā posmā un palēninājumu ar spiediena stabilizāciju beigās. Tas nodrošina vienmērīgu kausējuma plūsmu un efektīvu gaisa izvadīšanu no veidnes, efektīvi novēršot tādus defektus kā plūsmas pēdas, gāzes pēdas un apdegumus. Iegūtajām detaļām ir spīdīga, vienmērīga virsma, kas ievērojami uzlabo vizuālās kvalitātes ražīgumu.


