

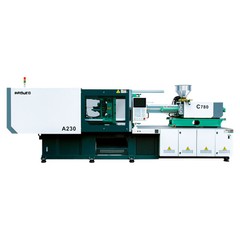


Servo iesmidzināšanas mašīna vispārīgām plastmasas daļām
Šī vispārēja-servo-hidrauliskā iesmidzināšanas formēšanas iekārta nodrošina augstu atkārtojamību, zemu enerģijas patēriņu un ilgstošu-mehānisko stabilitāti vispārējai-plastmasas detaļu ražošanai. Izgatavots ar lieljaudas-piecu-punktu dubulto-skavas iespīlēšanas sistēmu un elektro-hidraulisko servo piedziņu, tas aptver iespīlēšanas spēkus no 700 kN (70 tonnām) līdz 23 000 kN (2300 tonnām).
Slēgtā-cilpas dinamiskās reakcijas sistēma modulē motora ātrumu un sūkņa darba tilpumu atbilstoši reāllaika-procesa pieprasījumam. Likvidējot standarta hidraulisko droseles darbību, enerģijas patēriņš turēšanas un dzesēšanas fāzēs tiek samazināts par 30% līdz 70%, salīdzinot ar fiksētā-darba tilpuma sūkņu sistēmām.
Šī platforma, kas paredzēta nepārtrauktai rūpnieciskai ražošanai visu diennakti, apstrādā standarta preču sveķus (PP, PE, PS, ABS), kā arī inženiertehnisko plastmasu (PC, PA6/PA66, POM). Tas saglabā šāviena-svara novirzi +/- 0.3% robežās.
Galvenās specifikācijas
Tālāk esošajā tabulā ir norādīti tehniskie parametri standarta rāmja izmēriem visās produktu sērijās:
|
Parametrs |
Vienība |
90 tonnu modelis |
160 tonnu modelis |
260 tonnu modelis |
480 tonnu modelis |
|
Saspiedes spēks |
kN / tonna |
900 / 90 |
1,600 / 160 |
2,600 / 260 |
4,800 / 480 |
|
Stieņa{0}} atstarpe (HxV) |
mm |
360 x 360 |
460 x 460 |
580 x 580 |
800 x 760 |
|
Plates izmēri (HxV) |
mm |
530 x 530 |
670 x 670 |
870 x 870 |
1,180 x 1,140 |
|
Pelējuma biezums (min{0}}maks.) |
mm |
150 - 380 |
180 - 480 |
220 - 620 |
300 - 800 |
|
Maks. Atvēršanas gājiens |
mm |
320 |
410 |
540 |
780 |
|
Skrūves diametra opcijas |
mm |
A: 30 / B: 35 / C: 40 |
A: 40 / B: 45 / C: 50 |
A: 50 / B: 55 / C: 60 |
A: 70 / B: 75 / C: 80 |
|
L/D attiecība |
L/D |
21.5 / 20 / 18 |
22 / 20 / 18 |
22.2 / 20.2 / 18.5 |
22 / 20.5 / 19.2 |
|
Teorētiskais šāviena apjoms |
cm3 |
113 / 153 / 201 |
226 / 286 / 353 |
471 / 570 / 678 |
1,346 / 1,546 / 1,759 |
|
Šāviena svars (PS) |
g |
103 / 140 / 183 |
206 / 260 / 321 |
429 / 519 / 617 |
1,225 / 1,407 / 1,601 |
|
Maks. Injekcijas spiediens |
bārs |
2,150 / 1,580 / 1,210 |
2,200 / 1,740 / 1,410 |
2,253 / 1,862 / 1,564 |
2,010 / 1,750 / 1,540 |
|
Injekcijas ātrums |
cm3/s |
85 / 115 / 150 |
125 / 158 / 195 |
159 / 192 / 228 |
380 / 436 / 496 |
|
Ežektora spēks/gājiens |
kN / mm |
33 / 100 |
48 / 130 |
65 / 150 |
130 / 200 |
|
Sistēmas darba spiediens |
bārs |
160 |
160 |
160 |
160 |
|
Sūkņa motora jauda |
kW |
11 |
15 |
22 |
45 |
Galvenās iezīmes
Slēgta{0}}cilpas servo piedziņas arhitektūra:Integrēts augstas{0}}reakcijas pastāvīgā magnēta sinhronais motors ar iekšējo zobratu sūkni. Sistēmas reakcijas laiks sasniedz maksimālo jaudu mazāk nekā 40 milisekundēs.
Galīgo elementu analīzes (FEA) plāksnes dizains:Čuguna plāksnes, kas optimizētas, izmantojot FEA, samazina izliekumu pie pilnas iespīlēšanas tonnāžas, aizsargājot veidņu atdalīšanas līnijas no mirgošanas un novēršot priekšlaicīgu serdes tapas nodilumu.
Augstas-precīzas iesmidzināšanas vienība:Divi-iesmidzināšanas cilindri saglabā līdzsvarotus aksiālos spēkus uz skrūvi plastifikācijas un injekcijas laikā, līdz minimumam samazinot plāksnes sasvēršanos un mucas novirzi.
Proporcionāla hidrauliskā vadība izmešanai un serdes vilkšanai:Piedāvā programmējamus ātruma, pozīcijas un spiediena profilus vairāku hidraulisko serdeņu vilkšanai un ežektora tapām.
Centralizēta automātiskā smērvielu eļļošana:Automātiski izdala uzraudzītas smērvielas devas, lai savienotu -stieņa bukses un pārslēgtu savienojumus, pamatojoties uz darbības ciklu skaitīšanu, ar spiediena{1}}sensora kļūdu izsekošanu.
Mikroprocesora kontrolieris:Ietver 10,4-collu krāsu skārienekrānu, kas atbalsta vairāku valodu darbības, siltuma zonas PID kontroli +/- 1 grādu C robežās, cikla datu reģistrēšanu un EUROMAP 63/78 robotu saskarnes.
Mašīnas konfigurācija
Sistēmas plūsma
[Servo Motor + Gear Pump] -> [Hydraulic Manifold Block] -> [Proportional Valves] -> [Actuators: Clamping / Injection / Ejection] -> [Rotary Encoder & Pressure Transducer] ->[10,4 collu PLC skārienekrāns]
Injekcijas vienība
Nitrided alloy steel screw and barrel (38CrMoAlA) treated with ion nitriding to achieve a hardness depth of 0.5 - 0.8 mm and surface hardness >= 900 HV.
PID{0}}vadāmas keramikas sildīšanas joslas, kas sadalītas 4 - 6 neatkarīgās siltuma zonās ar termopāra uzraudzību.
Lineārie pozīcijas devēji uzrauga iesmidzināšanas pozīciju, turēšanas pozīciju un skrūves pretspiedienu ar 0,01 mm izšķirtspēju.
Pret-aukstās palaišanas-aizsardzība bloķē plastificēšanu, līdz visas mucas zonas sasniedz noteikto kušanas temperatūru iepriekš iestatītam mērcēšanas periodam.
Saspiedes vienība
Piecu-punktu dubultā-pārslēgšanas mehāniskā saite, kas izstrādāta ātrai atvēršanai un aizvēršanai ar vienmērīgu paātrinājuma-palēninājuma līknēm.
Rūdīta tērauda stiprinājuma stieņi (42CrMo) ar cieto-hromēšanu (dziums 0.03 - 0.05 mm) nodrošina izturību pret stiepes nogurumu.
Automātiska veidņu augstuma regulēšana, ko darbina hidrauliskais motors un saules pārnesuma bloks.
Zema-spiediena pelējuma aizsardzība ar regulējamu jutību novērš pelējuma bojājumus, ko rada neizstumtas daļas vai netīrumi.
Hidrauliskās un elektriskās sistēmas
Dinamiskā servo sūkņu sistēma, kas pielāgota augstai šķidruma pārvietošanas stabilitātei.
Augstākās kvalitātes hidrauliskie vārsti (Rexroth/Vickers), kas uzstādīti uz īsa ceļa
Eļļas temperatūras kontrole ar automātisku trauksmes signālu iedarbojas, ja hidrauliskās eļļas temperatūra pārsniedz 55 grādus C.
Elektrisko skapju izkārtojums atbilst CE/UL drošības standartiem, izmantojot Schneider/Siemens zemsprieguma{0}}komponentus un izolētu dzesēšanas ventilācijas cilpu.
Tehniskās priekšrocības
Energoefektivitātes salīdzinājums
Tradicionālais fiksētais sūknis: nepārtraukta pilna jauda. Lieli enerģijas zudumi tukšgaitas un dzesēšanas fāzēs.
Servo hidrauliskā sistēma: dinamiska jaudas saskaņošana. Izvades maksimums injekcijas laikā, samazinās turēšanas laikā un sasniedz gandrīz nulli dzesēšanas laikā. Kopējais enerģijas samazinājums: 30% - 70%.
Galvenās tehniskās priekšrocības
Siltuma pārvaldība un eļļas ilgmūžība: tā kā servomotors dzesēšanas un aiztures fāzēs darbojas gandrīz-nullei, hidrauliskās eļļas siltuma rašanās ir samazināta. Tas samazina dzesēšanas ūdens pieprasījumu līdz pat 50% un saglabā eļļas viskozitāti, pagarinot hidrauliskā blīvējuma kalpošanas laiku un samazinot eļļas noārdīšanās ciklus.
Šāviena svara stabilitāte: slēgtā-cilpas spiediena transduktīvā atgriezeniskā saite nosaka mucas spiedienu ar 1 ms intervālu. Šis reāllaika kompensācijas līmenis-līdz -līdz -svara variācijām ir ierobežots līdz +/- 0.3%, saglabājot stingru-pielaidi komerciālo detaļu atbilstību.
Strukturālā stingrība: pie maksimālā iespīlēšanas spēka plāksnes deformācija tiek uzturēta 0,05 mm robežās. Tādējādi tiek saglabāts vienmērīgs iespīlēšanas spēka sadalījums lielajās vairāku -dobumu veidnēs, samazinot zibspuldzes un daļu sienas biezuma atšķirības.
Zems trokšņa līmenis: darbības troksnis paliek zem 75 dB(A) pie maksimālās hidrauliskās spiediena slodzes, nodrošinot drošāku un klusāku vidi darbnīcā salīdzinājumā ar parastajām hidrauliskajām presēm.
Tipiski pielietojumi
|
Automobiļu sastāvdaļas |
Patēriņa un mājsaimniecības preces |
Rūpnieciskā un elektriskā |
|
Salona apdares klipši |
Ledusskapja rokturi |
Cauruļu veidgabali un savienojumi |
|
Savienotāju korpusi |
Veļas mašīnas zobrati |
Lieljaudas{0}}uzglabāšanas kastes |
|
Pārslēdziet rāmis |
Elektroinstrumentu korpusi |
Kabeļu vadības kronšteini |
|
HVAC gaisa atveres |
Korpusi un rāmji |
Elektriskās sadales kārbas |
Materiālu saderība
Standarta karsēšanas un skrūvju konfigurācija apstrādā ne-korozīvu termoplastu apstrādes temperatūrā līdz 350 °C:
Polipropilēns (PP) un polietilēns (HDPE/LDPE):Lieliska kušanas stabilitāte lieliem plānsienu{0}}traukiem, vāciņiem un sadzīves priekšmetiem.
Akrilnitrila butadiēna stirols (ABS) un polistirols (PS / HIPS):Augsta virsmas apdares precizitāte ierīču vākiem, korpusiem un patēriņa precēm.
Poliamīdi (PA6 / PA66) Nepildīti:Ātrās atkopšanas skrūves nodrošina precīzu devu bez siekalošanās.
Polikarbonāta (PC) un PC/ABS maisījumi:Liela-griezes momenta servomotori nodrošina vienmērīgu bīdi bez termiskās degradācijas.
Konfigurācijas opcijas
|
Opciju kategorija |
Konfigurējami moduļi |
Primārais ieguvums |
|
Nodiluma aizsardzība |
Bimetāla muca, karbīda skrūvju uzgalis, hromēti plāksnītes |
Pagarināts kalpošanas laiks abrazīviem/korozīviem materiāliem |
|
Automatizācija un hidraulika |
Papildu serdes vilkmes, atskrūvēšanas motori, pneimatiskie vārstu vārti |
Sarežģītas veidņu konstrukcijas un automātiska vītnes atskrūvēšana |
|
Precizitātes vadības ierīces |
Mucas izolācijas apvalki, dobuma spiediena pieslēgvietas, karstā skrējēja kontrolieri |
Mazāks enerģijas patēriņš un nulles-defektu apstrāde |
Skrūvju un mucu uzlabojumi
Bimetāla skrūve un muca: volframa karbīda sakausējuma pārklājums materiālu apstrādei ar līdz 40% stikla šķiedras stiegrojumu.
PVC/korozīvās plastmasas iepakojums: cieti hromēta-skrūve ar specializētu lidojuma profilu, piespiedu gaisa cilindra dzesēšanas ventilatori un niķelēti{1}}plāksnes.
Hidrauliskie un vadības uzlabojumi
Vairāku-cilpu serdeņu vilkšana: līdz pat 4 neatkarīgiem hidrauliskā serdeņa vilkumiem, ko kontrolē ar proporcionāliem vārstiem.
Integrēti karstās skrējējas vadības moduļi: 4 līdz 16 temperatūras zonas, kas integrētas tieši galvenajā mašīnas PLC displejā.
Vārstu vārstu vadība: pneimatiskā vai hidrauliskā vārsta aizbīdņa saskarne bezceļu veidņu konstrukcijām.
Enerģijas pārvaldība: infrasarkanās mucas sildītāja joslas, kas samazina siltumenerģijas patēriņu vēl par 15% - 25%.
Ražošana un kvalitātes kontrole
Procesa darbplūsma
Neapstrādātu komponentu pārbaude: CMM izmēru pārbaude un ultraskaņas defektu noteikšana lējumos.
Precīza apstrāde un izlīdzināšana: spriedzes{0}}atlaidināšana, kam seko CNC frēzēšana un lāzera interferometrijas izlīdzināšana.
Pirms-sūtījuma kvalitātes pārbaude: 48-stundu nepārtraukta sausā darbība un pilnas slodzes termiskās attēlveidošanas skenēšana.
Galvenie kvalitātes standarti
Apstrāde un spriedzes mazināšana: plātņu lējumi tiek pakļauti spriedzes-atslodzei pirms precīzas CNC frēzēšanas. Kritiskās montāžas virsmas ir apstrādātas vienā iestatījumā, lai saglabātu stingras paralēlisma pielaides (<0.08 mm across platen face).
Precizitāte: Savienojuma{0}}stieņa izlīdzināšana un plāksnes paralēlisms tiek pārbaudīts, izmantojot lāzera interferometrus un digitālos mērinstrumentus.
Hidrauliskā pārbaude: kolektoriem tiek veikta spiediena{0}}krituma un noplūdes pārbaude pie 125% no nominālā sistēmas spiediena (200 bar).
48 stundu sausās darbības kvalitātes nodrošināšana: katrai pabeigtajai mašīnai pirms nosūtīšanas tiek veikta nepārtraukta 48 stundu automatizēta rūpnīcas pārbaude. Tas ietver pilna ātruma un pilna spiediena iespīlēšanas ciklus, termisko attēlveidošanu un sensora kalibrēšanu.
Pielāgošana un OEM atbalsts
Mēs atbalstām mašīnu izplatītājus, sistēmu integratorus un OEM pircējus ar pielāgotām inženierijas iespējām:
Pielāgoti mehāniskie izmēri:Pagarināts sasaistes{0}}stieņa klīrenss, palielināts veidnes atvēršanas gājiens un pielāgoti plātnes montāžas caurumu modeļi (ANSI, SPI vai EUROMAP standarti).
Programmatūras lokalizācija:Pielāgots PLC programmatūras interfeisa dizains, kas atbalsta lokalizētas valodas, īpašus lietotāja atļauju līmeņus un pielāgotus datu reģistrēšanas parametrus.
Sistēmas integrācija:Pielāgotas robotu roku montāžas saskarnes, konveijera sinhronizācijas vadības ierīces un palīgiekārtu strāvas kontaktligzdas (piemēram, granulatori, veidņu temperatūras regulatori, materiālu žāvētāji).
Zīmola pielāgošana (OEM):Pielāgotas krāsas krāsas, zīmola marķējums, pielāgotas drošības brīdinājuma plāksnes un pielāgota tehniskā dokumentācija.
Cenas pieprasījuma kontrolsaraksts
Lai palīdzētu mums izvēlēties pareizo rāmja izmēru, skrūvju ģeometriju un hidraulisko profilu jūsu lietojumprogrammai, lūdzu, sniedziet šādu tehnisko informāciju kopā ar jūsu pieprasījumu:
Informācija par daļu:Detaļu izmēri, 3D fails/rasējums, sienas biezuma diapazons, mērķa svars un projicējamais virsmas laukums.
Sveķu specifikācijas:Precīza polimēra pakāpe, ražotājs, saraušanās ātrums un piedevu slodze (piemēram, stikla šķiedra %, liesmas slāpētāji).
Ražošanas prasības:Vēlamais cikla laiks, nepieciešamais gada vienības apjoms un veidņu izkārtojuma detaļas (dobumu skaits, pilienu izkārtojums).
Pelējuma dati:Veidnes svars, prasības serdes vilkšanai (hidraulisko/pneimatisko serdeņu skaits) un karstās vadu detaļas (zonu skaits, vārstu vārstu prasības).
Elektriskā un reģionālā iestatīšana:Vietējais rūpnīcas darba spriegums/frekvence (piemēram, 480 V / 60 Hz, 380 V / 50 Hz), apkārtējās iekārtas temperatūra un reģionālie atbilstības standarti (CE, UL, CSA).
FAQ
J: Kādas ir servo hidrauliskās mašīnas cikla laika priekšrocības salīdzinājumā ar standarta hidraulisko mašīnu?
A: Servo sistēma ātri paātrina un palēnina hidrauliskās funkcijas bez hidrauliskā trieciena. Lai gan fizisko dzesēšanas laiku joprojām nosaka daļas ģeometrija un materiāla termiskās īpašības, sausā cikla laiki parasti tiek samazināti par 10% līdz 20%, pateicoties ātrai, kontrolētai vārstu reakcijai un optimizētiem plāksnes paātrinājuma profiliem.
J: Kā šī iekārta uztur nemainīgu daļas svaru?
A: Slēgtā{0}}cilpas vadības sistēma reāllaikā mēra sistēmas hidrauliskā spiediena un skrūvju pozīcijas paraugus. Ja sveķu viskozitāte nedaudz svārstās, -piemēram, mainot partiju vai atkārtoti slīpējot maisījuma attiecības-, servo piedziņa nekavējoties pielāgo motora ātrumu, lai saglabātu precīzu iesmidzināšanas ātrumu un spiediena profilus.
J: Vai šī iekārta var apstrādāt tādus inženiertehniskos materiālus kā neilons 66 ar 30% stikla šķiedras?
A: Jā, ja tas ir aprīkots ar mūsu izvēles bimetāla paketi. Standarta nitrētās skrūves ātri nodilst, apstrādājot ar stikla{1}}sveķus. Bimetāla skrūves un stobra opcija nodrošina nodilumizturību un eroziju, kas nepieciešama, lai saglabātu konsekventu metienu svaru ilgos ražošanas periodos.
J: Kāds apkopes grafiks ir nepieciešams hidrauliskajai sistēmai?
A: Katru dienu: pārbaudiet hidrauliskās eļļas līmeni un pārskatiet automātiskos centrālās eļļošanas spiediena rādījumus.
Ik pēc 3000 darba stundām: notīriet vai nomainiet galvenās eļļas atgaitas līnijas filtra elementu.
Ik pēc 5000 darba stundām: Hidrauliskās eļļas tīrības paraugs; nomainiet eļļu, ja kopējais cietais piesārņojums pārsniedz ISO 4406 tīrības standartus (19/16/13). Izmantojot zemu-karstuma servo, eļļas uzlādes kalpošanas laiks parasti pārsniedz 10 000 līdz 12 000 darba stundas normālos veikala apstākļos.
J: Kādi drošības sertifikāti un standarti tiek atbalstīti?
A. Standarta mašīnas tiek piegādātas atbilstoši vietējām drošības tehnikas direktīvām, un tām ir divi elektriski un mehāniski bloķētāji uz operatora drošības vārtiem, avārijas apturēšanas ķēdes un izolēti augstsprieguma{0}}elektriskie paneļi. Iekārtas var konfigurēt, lai tās atbilstu CE (EN 201), ANSI/SPI B151.1 vai CSA elektriskajām vadlīnijām, pamatojoties uz galamērķa tirgus prasībām.
Populāri tagi: servo iesmidzināšanas formēšanas mašīna vispārīgām plastmasas detaļām, Ķīnas servo iesmidzināšanas formēšanas mašīna vispārīgiem plastmasas detaļu ražotājiem, piegādātājiem, rūpnīcai


