

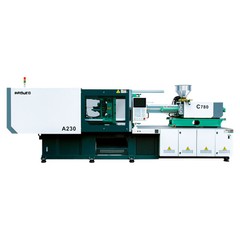
Inžektorliešanas mašīna kalpo kā galvenais aprīkojums mūsdienu plastmasas apstrādes rūpniecībā. Tas ir slavens ar savu augsto automatizācijas pakāpi, ātro liešanas efektivitāti un nemainīgu produktu precizitāti, un to plaši izmanto daudzās nozarēs,{1}}tostarp ikdienas vajadzībām, automobiļu komponentiem, elektronikai un ierīcēm, medicīnas ierīcēm un iepakojuma materiāliem. Visa pārveide no plastmasas granulām precīzos, augstas{3}kvalitatīvos galaproduktos tiek veikta, izmantojot stingru un saskaņotu darbības loģiku, kas raksturīga iesmidzināšanas liešanas iekārtai. Lai prasmīgi darbinātu, kalibrētu un uzturētu iesmidzināšanas formēšanas iekārtu, vispirms ir jāiegūst pilnīga izpratne par tās darbības pamatprincipiem un visu liešanas ciklu; tas ir būtisks pamats iesmidzināšanas formēšanas procesa apguvei.
Iesmidzināšanas formēšanas iekārtu darbības pamatprincips
Iesmidzināšanas formēšanas iekārtas darbības princips būtībā atdarina medicīniskās šļirces iesmidzināšanas darbību, integrējot tādus procesus kā sildīšana un plastifikācija, veidņu iespīlēšana un spiediena noturēšana, kā arī dzesēšana un formēšana, lai panāktu plastmasas formēšanu masveidā{0}}. Vienkārši sakot, process ietver cieto plastmasas granulu karsēšanu, līdz tās izkūst šķidrā stāvoklī, pēc tam šī izkausētā materiāla injicēšanu ar augstu spiedienu un lielu ātrumu slēgtā veidnes dobumā; kad plastmasa ir atdzisusi un sacietējusi, veidne atveras, lai izstumtu gatavo produktu, tādējādi pabeidzot darbības ciklu.
Raugoties no detalizētākas mehāniskās un -procesuālās perspektīvas, iesmidzināšanas formēšanas iekārta balstās uz skrūves (vai virzuļa) rotācijas un lineāro vilci. No vienas puses, šis mehānisms nogādā, sablīvē, griež un silda plastmasu, nodrošinot, ka tā kļūst pilnībā plastificēta un izkususi; no otras puses, tas ātri ievada vienmērīgi izkusušo plastmasas kausējumu veidnes dobumā. Veidne paliek droši aizvērta, iedarbojoties spēcīgam iespīlēšanas mehānismam, neļaujot izkusušajai plastmasai izplūst. Kad plastmasa dobumā ir atdzisusi, saraujusies un sacietējusi vēlamajā formā, veidne atveras, un izmešanas mehānisms izspiež gatavo produktu, tādējādi noslēdzot vienu formēšanas ciklu.
Viss process ietver vairāku sistēmu sinerģisku darbību,{0}}tostarp mehānisko transmisiju, hidraulisko vadību, temperatūras regulēšanu un elektrisko automatizāciju. Šī integrācija nodrošina gan plastifikācijas procesa viendabīgumu, gan tādu kritisko darbību precizitāti un stabilitāti kā iesmidzināšana, spiediena noturēšana, dzesēšana un veidņu atvēršana, galu galā nodrošinot nepārtrauktu un ļoti efektīvu plastmasas liešanu.
Pilnīgs iesmidzināšanas formēšanas cikls
Pilns liešanas cikls iesmidzināšanas formēšanas mašīnā ietver visu darbību secību, sākot no veidnes aizvēršanas brīža un beidzot tieši pirms nākamās veidnes aizvēršanas. Šī cikla ilgums tieši nosaka ražošanas efektivitāti; tā kā process sastāv no savstarpēji saistītiem posmiem, jebkura anomālija vienā saitē nelabvēlīgi ietekmēs gan produkta kvalitāti, gan iekārtu darbību. Standarta, pilnu ciklu var plaši iedalīt šādos secīgos posmos:
Kad cikls sākas, iekārta vispirms veic veidnes aizvēršanas darbību. Pelējuma-aizvēršanas mehānisma vadīta kustīgā plāksne lēnām virzās uz stacionāro plati; tuvojoties slēgšanas punktam, tas pārslēdzas uz ātrgaitas-aizvēršanās režīmu, lai novērstu veidnes bojājumus sadursmes rezultātā. Kad veidne ir pilnībā aizvērta, iespīlēšanas sistēma rada ievērojamu iespīlēšanas spēku, lai droši nofiksētu veidni vietā.
Šīs darbības galvenais mērķis ir novērst veidnes izplešanās spēkus, ko rada izkausēta plastmasa nākamās injekcijas fāzes laikā, tādējādi novēršot veidnes piespiedu atvēršanu-, kas varētu izraisīt defektus, piemēram, uzliesmojumu vai materiāla pārplūdi.
Pēc veidņu nostiprināšanas un bloķēšanas visa iesmidzināšanas vienība virzās uz priekšu, lai iesmidzināšanas iekārtas sprausla cieši saskartos ar veidnes vārtiem, tādējādi veidojot noslēgtu kanālu. Tas nodrošina, ka izkausētā plastmasa injekcijas laikā neizplūst starp sprauslu un veidni, tādējādi garantējot stabilu spiedienu un materiāla plūsmu.
Šajā posmā ir divas galvenās darbības: plastifikācija un injekcija:
Plasticizācija:Plastmasas granulas no piltuves iekrīt uzkarsētā mucā un tiek nepārtraukti virzītas uz priekšu, griežot skrūvi. Kombinētā ārējo sildīšanas joslu iedarbība uz mucu un skrūves radītā bīdes berze liek plastmasai pakāpeniski izkust, pārejot no cieta granulēta stāvokļa uz vienmērīgu, stabilu kausējumu.
Injekcija:Kad plastifikācija ir pabeigta, skrūve -ar hidraulisko vai elektrisko spēku-virzās ātri un lineāri uz priekšu. Tas rada spēcīgu vilci, kas izkausēto plastmasu, kas iepriekš uzkrāta mucas priekšpusē, iesmidzina veidnes dobumā ar lielu ātrumu un augstu spiedienu, izejot caur sprauslu, sliedēm un vārtiem ar iepriekš noteiktu spiedienu, ātrumu un devu.
Kad izkausētā plastmasa ir aizpildījusi veidnes dobumu, iesmidzināšanas mehānisms uzreiz neievelkas; tā vietā tas turpina uzturēt īpašu spiedienu. Šis process ir pazīstams kā spiediena turēšana.
Spiediena noturēšanas galvenā funkcija ir nepārtraukti ievadīt nelielu daudzumu kausējuma dobumā, plastmasai atdziest un sarūk. Tas kompensē tilpuma saraušanos, tādējādi novēršot tādus defektus kā izlietnes pēdas, ieplakas, tukšumus un deformācijas formētajā daļā, vienlaikus uzlabojot detaļas blīvumu un izmēru precizitāti. Turēšanas spiediena fāzi var pārtraukt, kad vārti ir aizsaluši.
Pēc noturēšanas spiediena fāzes pabeigšanas skrūve atsāk griezties; plastmasas granulas atkārtoti{0}}iekļūst mucā, kur tās tiek karsētas, cirptas un kūst, uzkrājoties mucas priekšpusē. Izkausētā materiāla spiediena vadīta, skrūve ievelkas atpakaļ, līdz tiek sasniegts iepriekš iestatītais iesmidzināšanas tilpums, tādējādi sagatavojoties nākamajam injekcijas ciklam.
Šo posmu var veikt vienlaikus ar produkta dzesēšanas procesu, efektīvi saīsinot kopējo formēšanas ciklu un uzlabojot ražošanas efektivitāti.
No brīža, kad veidnes dobums ir pilnībā piepildīts ar izkausētu materiālu, pelējuma iekšpusē esošā plastmasa vienlaikus nonāk dzesēšanas fāzē. Veidnei parasti ir iekšējie dzesēšanas kanāli, pa kuriem plūst cirkulējošs ūdens, lai ātri izkliedētu siltumu, tādējādi liekot augstas temperatūras kausējumam pakāpeniski atdzist, sacietēt un iegūt formu.
Dzesēšanas laiks veido lielāko daļu no visa formēšanas cikla; tas, vai dzesēšana ir vienmērīga un pietiekama, tieši nosaka izstrādājuma izskatu, izmēru stabilitāti un uzņēmību pret deformāciju vai deformāciju.
Kad produkts ir atdzisis iepriekš iestatīto laiku, iesmidzināšanas bloks ievelkas, atdalot sprauslu no veidnes. Pēc tam veidnes-skavas mehānisms virza kustīgo plāksni, liekot veidnei vienmērīgi atvērties. Veidnes -atvēršanas ātrums parasti seko "lēni–ātri–lēni", lai novērstu izstrādājuma deformāciju vai veidnes bojājumus.
Kad veidne ir pilnībā atvērta, aktivizējas iekārtas izgrūšanas mehānisms, virzot ežektora tapas vai plāksni, lai vienmērīgi izstumtu pilnībā sacietējušo plastmasas izstrādājumu no veidnes dobuma. Dažās automatizētās ražošanas līnijās detaļu izgūšanai tiek izmantoti robotizēti manipulatori, tādējādi nodrošinot nepārtrauktu bezpilota ražošanu.
Kad produkts ir izmests, iekārta tiek atiestatīta un nekavējoties ieiet nākamajā formēšanas ciklā, uzsākot jaunu veidnes aizvēršanas, iesmidzināšanas, spiediena turēšanas, dzesēšanas un veidnes atvēršanas secību.
Apkopojiet
Iesmidzināšanas formēšanas mašīnas darbojas, balstoties uz karstuma plastifikācijas, augsta-spiediena iesmidzināšanas un dzesēšanas sacietēšanas pamatprincipiem. Izmantojot pilnu ciklu-, kas ietver veidņu nostiprināšanu un bloķēšanu, iesmidzināšanas vienības virzīšanu, plastificēšanu un iesmidzināšanu, spiediena noturēšanu un padevi, iepriekšēju plastificēšanu, dzesēšanu un formēšanu, veidņu atvēršanu un izstrādājuma izgrūšanu-, tie panāk plastmasas detaļu automatizētu formēšanu.
Izprotot šo pamatprincipu un darbības ciklu, operatori var ne tikai racionālāk konfigurēt procesa parametrus,{0}}piemēram, temperatūru, spiedienu, ātrumu un laiku,{1}}bet arī palīdz ātri identificēt konkrētu posmu, kurā rodas defekti, ja tie rodas. Līdz ar to šīs zināšanas efektīvi uzlabo ražošanas stabilitāti, produkcijas iznākuma rādītājus un iekārtu kalpošanas laiku, padarot tās par neaizstājamu teorētisko zināšanu pamatu tehniskajam personālam, kas iesaistīts iesmidzināšanas liešanas ražošanā.


