

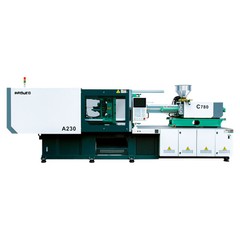


Ātrgaitas-iesmidzināšanas formēšanas mašīna plāniem-sienu konteineriem
Ātrgaitas iesmidzināšanas formēšanas sistēmām, kas paredzētas-plānas sienas plastmasas tvertnēm, ir nepieciešama konstrukcijas stingrība, liels iesmidzināšanas ātrums un ātra žāvēšanas{2}}cikla izpilde. Standarta iesmidzināšanas formēšanas mašīnas nevar sasniegt nepieciešamo uzpildes ātrumu sienām, kuru biezums ir mazāks par 0,5 mm, ja tās necieš no priekšlaicīgas aizslēgšanās, īsiem sitieniem vai pārmērīgas slodzes.
Šī platforma izmanto tiešās{0}}piedziņas servo-hidraulisko sistēmu, kas integrēta ar akumulatora palīdzību, lai nodrošinātu iesmidzināšanas ātrumu līdz 800 mm/s. Augstas-stingrības iespīlēšanas mehānisms nodrošina precīzu plātņu paralēlismu pie ātras pilnas -tonnāžas cikla, pasargājot vairāku-dobumu karstās-skrietes veidnes no priekšlaicīgas nodiluma. Izstrādāts īpaši iepakošanai,-tostarp polipropilēna (PP) pārtikas tvertnēm, IML (In-Mold Labeling) konteineriem, iepakojuma vākiem un plānām{11}}vienreizējās lietošanas medicīniskām-ierīcēm, kas darbojas ciklā no 2,8 līdz 4,5 sekundēm atkarībā no sienas caurmēra.
Galvenās specifikācijas
Tālāk esošajā tabulā ir norādīti plānsienu konteineru ražošanas tehniskie parametri. Visas vērtības tiek pārbaudītas saskaņā ar standarta testēšanas protokoliem.
|
Tehniskais parametrs |
Vienība |
Vērtība / specifikācijas diapazons |
|
Saspiedes spēks |
kN / tonna |
2500–5500 / 250–550 tonnas |
|
Savienojuma{0}}stieņa attālums (H x V) |
mm |
580 x 580 līdz 880 x 880 |
|
Injekcijas ātrums |
mm/s |
350–800 (akumulators-palīdzēts) |
|
Injekcijas ātrums (maks.) |
cm3/s |
800 – 1,500 |
|
Skrūves L/D attiecība |
L/D |
22:1–25:1 (optimizēts PP/PS) |
|
Skrūves diametra opcijas |
mm |
42 / 50 / 55 / 60 / 65 |
|
Maks. Šāviena svars (PP) |
g |
180 – 620 |
|
Injekcijas spiediens |
bārs |
2,000 – 2,400 |
|
Sausā cikla laiks (Euromap 6) |
sek |
1.4 – 2.1 |
|
Ežektora gājiens / spēks |
mm / kN |
150 – 220 / 60 – 110 |
|
Sistēmas spiediens |
MPa |
17.5 – 21.0 |
|
Hidrauliskā sūkņa jauda |
kW |
45–90 (servo-piedziņas) |
Galvenās iezīmes
Hidrauliskais un iesmidzināšanas bloks
Akumulatora-iesmidzināšanas ķēde: izmanto augstspiediena slāpekļa akumulatorus, lai izvadītu hidraulisko eļļu tieši iesmidzināšanas cilindrā, acumirklī pārvarot šķidruma pretestību, lai sasniegtu maksimālo ātrumu milisekundēs.
Opti-Kausējuma barjeras skrūves profils: tam ir īpaša L/D attiecība ar maisīšanas elementiem, kas izstrādāti, lai homogenizētu augstas-MFI poliolefīnus, neizraisot polimēra termisko noārdīšanos vai viskozitātes pieaugumu.
Dubultā-cilindru līdzsvarota iesmidzināšana: divi iesmidzināšanas cilindri simetriski izlīdzinās ar skrūves asi, lai novērstu sānu-noslodzi uz iesmidzināšanas cilindra un uzlabotu šāviena-līdz-šāviena atkārtojuma precizitāti.
Saspīlēšana un mašīnas vadība
Plāksnes stingrība un paralēlisma kontrole: kastes -struktūras lietie plātnes, kas izstrādātas, izmantojot galīgo elementu analīzi (FEA), samazina plāksnes novirzi zem bloķēšanas spēka līdz 0,05 mm, saglabājot veidņu atdalīšanas līnijas.
Slēgtas -cilpas servovadība: digitālie lineārie devēji uzrauga plāksnes kustību, iesmidzināšanas pozīciju un ežektora gājienu ar 1 kHz reakcijas ātrumu, virzot proporcionālas vārsta cilpas precīzai pozīcijas atkārtojamībai.
Liela -ātruma mehāniskā izgrūšana: hidrauliskie ežektori, kas sinhronizēti ar skavas atvēršanas kustību, nodrošina nepārtrauktu daļu nolaišanu vai liela-ātruma robota pacelšanos, neapturot plāksnes kustību.
Darba princips un iekārtas konfigurācija
Plānās -sienu veidnes būtiski atšķiras no standarta iepakojuma liešanas kausējuma dinamikas dēļ. Plastificētie sveķi ar lielu ātrumu nonāk veidnes dobumā, lai pabeigtu piepildīšanos, pirms sasalšanas slānis aizsprosto plūsmu.
Procesa plūsmas sadalījums
Plastifikācijas fāze: augsta -kušanas plūsmas indeksa (MFI) sveķi (parasti MFI 30–100) kūst 22:1 vai 25:1 L/D mucā. Proporcionāla pretspiediena kontrole{8}}nodrošina stabilu blīvumu visā skrūves lidojumā.
Paātrinājuma un iesmidzināšanas fāze: pēc skavas bloķēšanas slāpekļa akumulatora vārsts tiek atvērts. Hidrauliskais šķidrums paātrina iesmidzināšanas virzuli līdz 600–800 mm/s mazāk nekā 20 milisekundēs, iespiežot kausējumu veidņu kanālos, kuru biezums ir līdz 0,35 mm.
V/P pārslēgšanās un blīvēšana: lineārie pozīcijas sensori iedarbina pārslēgšanos no ātruma-kontrolētas uzpildes uz spiediena-vadāmu blīvējumu, pamatojoties uz skrūves pozīciju (precizitāte ±0,1 mm robežās), lai novērstu pelējuma izsīkumu.
Sinhronizēta kustības atjaunošana: kad dzesēšanas cikls beidzas, kustīgā plāksne paātrina atpakaļ, kamēr ežektora tapas izšauj sinhroni, ļaujot daļām nokrist vai iekļūt IML automatizācijas svirā bez pauzes.
Tehniskās priekšrocības
Skavas vienības novirzes mazināšana
Standarta plātnes zem augsta spiediena saliecas uz iekšu, izraisot nevienmērīgu iespīlēšanas sadalījumu vairāku{0}}dobumu veidnēs. Šajā platformā tiek izmantotas centrālās -vilces kārbas plāksnes, kas novirza saspiešanas spēku pret veidnes centru, samazinot plāksnes deformāciju un saglabājot daļas sienas biezumu vienādu ±0,02 mm pielaides robežās visos dobumos.
Hidrauliskais reakcijas ātrums
Integrējot augstas -reakcijas proporcionālos virziena vārstus tieši iesmidzināšanas blokā, hidrauliskās plūsmas aizkave tiek praktiski novērsta. Iekārta pāriet no nulles uz maksimālo iesmidzināšanas ātrumu 16 milisekundēs, novēršot kausējuma priekšējās daļas stagnāciju plānās -sekcijas iepildīšanas laikā.
Conventional Hydraulic System: Valve Trigger -> 50–80 ms Delay -> Slow Acceleration ->Plūsmas zīmes / Īsi kadri
High-Speed Servo Hydraulic System: Valve Trigger -> 16 ms Response -> Peak Acceleration ->Viendabīga 0,4 mm Siena
Siltuma pārvaldība un enerģijas taupīšana
Atšķirībā no tradicionālajām fiksētā-darba tilpuma hidrauliskajām iekārtām, kas izdala neizmantoto enerģiju kā siltumu, iekšējā pastāvīgā-magnēta servopiedziņa pielāgo sūkņa apgriezienus, lai tie atbilstu tūlītējam pieprasījumam. Enerģijas patēriņš dzesēšanas un turēšanas ciklu laikā samazinās par 30% līdz 55%, salīdzinot ar ne-servo sistēmām, saglabājot eļļas temperatūru stabilu zem 45 grādiem bez pastāvīgas ārējās dzesētāja pārslodzes.
Tipiski pielietojumi
Šī iekārtas konfigurācija ir optimizēta liela-apjoma, plānas{1}}sienu pārtikas iepakojumiem, medicīniskiem palīgmateriāliem un ikdienas patēriņa precēm, kurām nepieciešamas plānas sienas daļas.
|
Rūpniecības sektors |
Beigas-Produktu piemēri |
Tipisks sienas biezums |
Dobumu skaits |
Mērķa cikla laiks |
|
Pārtikas iepakojums |
Margarīna tvertnes, saldējuma trauki |
0,38 – 0,50 mm |
4 līdz 8 dobumi |
2,8 – 3,8 sek |
|
Dzērieni un piena produkti |
Kafijas krūzes, jogurta kannas (saderīgs ar IML) |
0,40 – 0,55 mm |
8 līdz 16 dobumi |
3,2 – 4,2 sek |
|
Loģistika un uzglabāšana |
Šarnīrsavienojumi{0}}Acīmredzami vāki |
0,45 – 0,60 mm |
8 līdz 16 dobumi |
3,0 – 4,0 sek |
|
Medicīniskās vienreizējās lietošanas |
Pipešu uzgaļi, paraugu flakoni |
0,50 – 0,70 mm |
16 līdz 32 dobumi |
4,5 – 6,0 sek |
|
Rūpnieciskais iepakojums |
Plānas-sienas spaiņi/ātrās-pārtikas kastes |
0,65 – 0,85 mm |
2 līdz 4 dobumi |
5,0 – 7,5 sek |
Materiālu saderība
Plānās{0}}sienu konteineru ražošanai ir nepieciešamas lielas plūsmas termoplastmasas ar paredzamu bīdes-rezināšanu. Iekārtas mucas komplekts, temperatūras zonas un skrūvju profili ir īpaši optimizēti šiem materiāliem:
Polipropilēns (PP):Primārie sveķi pārtikas traukiem. Savietojams ar nejaušu kopolimēru un homopolimēru kategorijām ar kausējuma plūsmas ātrumu (MFI) no 30 līdz 120 g/10 min.
Polistirols (GPPS / HIPS):Izmanto cietām, caurspīdīgām krūzēm un galda piederumiem. Apstrādāts, izmantojot pret-nodiluma bimetāla mucas, lai novērstu noberšanos no cietām pārslām.
Augsta{0}}blīvuma polietilēns (ABPE):Izmanto aizdarēm, vākiem un strukturālajiem konteineriem. Mucas temperatūras zonas nodrošina stingru sildīšanas kontroli 4–5 posmos, lai pārvaldītu kausējuma viskozitāti.
Bio{0}}polimēri (PLA/PBAT maisījumi):Pieejams ar pielāgotu skrūvju ģeometriju un samazinātu kompresijas pakāpi, lai novērstu termisko degradāciju plastifikācijas laikā.
Kā izvēlēties / konfigurācijas opcijas
Lai izvēlētos pareizo mašīnas jaudu, ir jāaprēķina kopējais projicētās virsmas laukums, veidnes svars un tilpuma šāviena izmērs.
Atlases soļi
Aprēķiniet saspiešanas spēku: paredzamais laukums (cm2) x dobuma skaits x dobuma spiediens (600–800 bāri)=Nepieciešamā tonnāža.
Pārbaudiet šāviena izmēru: šāviena svaram jābūt no 30% līdz 70% no kopējās mašīnas stobra ietilpības.
Atlasiet automatizācijas interfeisu: atlasiet Euromap 67 vai Euromap 73 IML vai High{2}}Speed Take{3}}Off Robot.
Izvēles moduļu jauninājumi
Bimetāla muca un skrūve: būtiska pārstrādātu sveķu (rPP/rPET) vai savienojumu, kas satur abrazīvas piedevas vai pigmentus, apstrādei.
Gaisa strūklas vārstu komplekti: integrēti divu-ķēžu vai četru{1}}ķēžu pneimatiskās izmešanas vārsti uz statiskām/kustīgām plāksnēm lielai-ātruma daļas nolaišanai.
Automatizācijas protokoli: standarta Euromap 67 vai Euromap 73 robotu saskarnes netraucētai integrācijai ar sānu-ieejas IML robotiku un pakārtotajām kraušanas sistēmām.
Ražošana un kvalitātes kontrole
Iekārtu rāmji ir izgatavoti no nospriegotiem{0}}tērauda konstrukciju profiliem, lai novērstu izmēru maiņu gadiem ilgi,{1}}veicot augstfrekvences ciklu.
Ražošanas darbplūsma
Raw Castings -> Thermal Stress Relief -> 5-Axis CNC Milling -> CMM Inspection -> Hydraulic / Laser Calibration ->Rūpnīcas slapjš skrējiens
Apstrādes integritāte: galvenajiem lējumiem (plāksnēm, pamatnēm, svirām) tiek veikta termiskā atkausēšana, kam seko viena -iestatījuma apstrāde 5-ass CNC portāla frēzēšanas centros, lai garantētu savienojuma stieņa caurumu paralēlismu 0,02 mm robežās.
Hidrauliskās ķēdes pārbaude: visus hidrauliskos kolektorus 24 stundu laikā pārbauda ar spiedienu{0}}, kas ir 1,5 reizes, lai pārbaudītu, vai nav iekšējas noplūdes pirms montāžas.
Lāzera izlīdzināšanas pārbaude: Plates paralēlisms tiek pārbaudīts zem 0%, 50% un 100% iespīlēšanas slodzes, izmantojot lāzera izlīdzināšanas aprīkojumu pirms rūpnīcas izslēgšanas-.
Pirms-sūtījuma izturības pārbaude: katrai iekārtai tiek veikts nepārtraukts 48-stundu sausās darbības-testēšanas cikls, kā arī 4 stundu pilnas slodzes veidņu iesmidzināšanas tests, lai pārbaudītu spiediena stabilitāti, sensora precizitāti un termiskās kontroles līdzsvaru.
Pielāgošana un OEM atbalsts
Mēs piedāvājam pielāgotas mašīnu konfigurācijas, lai tās atbilstu konkrētiem veidņu izkārtojumiem, rūpnīcas automatizācijas infrastruktūrai un reģionālajiem enerģijas standartiem:
Pagarinātas saites{0}}atstarpe:Pielāgoti plākšņu izmēri, lai pielāgotos lielām vairāku -dobumu karstajām-vadu veidnēm vai atskrūvējamām serdeņu plāksnēm.
Specializēti skrūvju profili:Īpaši sajaukšanas profili pamatsavienojuma dispersijai, zemas-bīdes ģeometrijas bio-sveķiem vai cietinātas virsmas apstrādei ar kalcija-karbonātu pildītiem savienojumiem.
Strāvas un sprieguma pielāgojumi:Rūpnīcā-konfigurēti elektriskie skapji, kas atbilst 200 V, 380 V, 415 V vai 480 V trīsfāzu elektrotīkliem ar 50 Hz vai 60 Hz, kas atbilst CE un UL standartiem.
Integrētās Hot Runner vadības ierīces:Kabinetā{0}}integrēti vairāku{{1} zonu karstās teknes temperatūras kontroles moduļi, kas novērš atsevišķu grīdas bloku izmantošanu un vienkāršo kabeļu izkārtojumu.
Ko pircējiem vajadzētu sniegt, lai saņemtu cenu
Lai saņemtu precīzu komerciālu piedāvājumu ar precīziem iekārtas izmēriem, cikla laika aprēķiniem un IA prognozēm, lūdzu, savā vaicājumā iekļaujiet šādus tehniskos datus:
Daļu rasējumi / 3D CAD fails:STEP (.stp) vai Parasolid (.x_t) faili, kuros sīki aprakstīti sienu biezuma profili, ribu struktūras un vārtu atrašanās vietas.
Materiāla dati:Polimēra veids, pakāpe un kausējuma plūsmas indekss (MFI) (piemēram, PP izlases kopolimērs, MFI 70).
Ražošanas jaudas mērķis:Nepieciešamais stundas izlaide vai mērķa cikla laiks vienai daļai.
Informācija par veidni:Dobumu skaits, kopējie veidnes izmēri (platums x garums x augstums), karstās teknes kolektora sistēmas detaļas un kopējais veidnes svars.
Pakārtotās automatizācijas prasības:Informācija par to, vai līnijā tiks izmantoti labākie-ievada atlasītāji, sānu-ieejas IML automatizācija, optiskā redzes pārbaude vai automātiskās sakraušanas vienības.
FAQ
J: Kā akumulatora-iesmidzināšana atšķiras no standarta servo-hidrauliskās iesmidzināšanas?
A: Standarta servo{0}}hidrauliskie sūkņi paļaujas uz motora paātrinājumu, lai nodrošinātu eļļas plūsmu. Lai sasniegtu maksimālo ātrumu, nepieciešamas 100–200 milisekundes. Akumulatori pirms laika uzglabā hidraulisko eļļu zem augsta-spiediena slāpekļa gāzes. Kad vārsts atveras, eļļa nekavējoties izplūst, sasniedzot maksimālo ātrumu līdz 800 mm/s mazāk nekā 20 milisekundēs,{8}}kas ir ļoti svarīgi, lai aizpildītu plānās sienas daļas, pirms plastmasa sasalst.
J: Kādu cikla laiku es varu sagaidīt 0,45 mm sienas 500 ml traukam?
A: 4-dobumu veidnē, kas izmanto augstas plūsmas PP (MFI, kas ir lielāka vai vienāda ar 60) un atbilstošu veidnes dzesēšanu (vēss ūdens 8–10 grādu temperatūrā), kopējais cikla laiks parasti ir no 3,0 līdz 3,6 sekundēm. Faktiskais laiks ir atkarīgs no veidņu dzesēšanas kanāla konstrukcijas (piemēram, konformāliem dzesēšanas ieliktņiem) un automatizācijas noņemšanas ātruma.
J: Vai šī iekārta ir saderīga ar sānu-ieejas IML (In-Mold Labeling) sistēmām?
A: Jā. Skavas blokā ir iekļauti montāžas raksti uz stacionārās plāksnes sānu-ieejas robotu rāmjiem. Integrētās Euromap 67 un Euromap 73 saskarnes ir iepriekš savienotas ar vadiem, lai koordinētu drošības bloķētājus, plaknes pozīcijas signālus un galvenās -vilkšanas komandas starp iekārtu un IML automatizācijas sistēmu.
J. Kā tiek pārvaldīts plātnes nodilums nepārtrauktas liela ātruma{0}}darbībā?
A.: Kustīgā plāksne slīd pa lieljaudas -lineārām vadošajām sliedēm, nevis brauc tieši uz stiprinājuma stieņiem. Šis dizains izolē stiprinājuma stieņus no plātnes svara atbalstīšanas, novērš sasaistes -stieņa bukses skrāpējumus, saglabā konsekventu plāksnes paralēlismu un pagarina vairāku-dobumu veidņu kalpošanas laiku.
Populāri tagi: ātrgaitas iesmidzināšanas formēšanas mašīna plānsienu konteineriem, Ķīnas ātrgaitas iesmidzināšanas formēšanas mašīna plānsienu konteineru ražotājiem, piegādātājiem, rūpnīcas


