

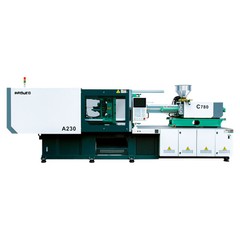


Ātrgaitas-plānas-sienu iesmidzināšanas mašīna
Liela ātruma-plānas-sienu iesmidzināšanai ir nepieciešams liels iesmidzināšanas ātrums, ātrs hidrauliskās reakcijas laiks un maksimāla mehāniskā stingrība, lai aizpildītu plānās -profilu veidnes, pirms polimēra kausējums sasalst. Standarta hidrauliskajām iesmidzināšanas formēšanas mašīnām bieži trūkst akumulatora palīgierīces, reakcijas ātruma un plāksnes stingrības, kas nepieciešamas komponentiem, kuru sieniņu biezums ir mazāks par 0,8 mm.
Šajā ātrgaitas-plānās-sienu iesmidzināšanas veidņu sērijā ir integrēta akumulatoru-atbalstīta hidrauliskā sistēma, servo-elektriskās hibrīda piedziņas un augstas-stingrības iespīlēšanas struktūras. Šī platforma, kas izstrādāta augstas-kavitācijas iepakošanas veidnēm, vienreizējās lietošanas medicīniskajiem izstrādājumiem un plānas{7}sienu konteineriem, nodrošina injekcijas ātrumu līdz 800 mm/s, žāvēšanas cikla laiku mazāk nekā 1,8 sekundes un precīzu spiediena kontroli, lai novērstu zibspuldzi un īsus kadrus.
Galvenās specifikācijas
Tālāk ir sniegtas galvenās inženiertehniskās specifikācijas mūsu standarta ātrgaitas-plānās{1}}platformu diapazonā. Konkrētas vērtības var konfigurēt, pamatojoties uz šāviena svaru, veidnes izmēru un cikla laika prasībām.
|
Parametrs |
Vienība |
Vērtība/diapazons |
|
Saspiedes spēks |
kN / tonna |
2,600 - 5,500 kN (260T - 550T) |
|
Stieņu atstatums (H x V) |
mm |
580 x 580 līdz 880 x 880 |
|
Plates izmēri (H x V) |
mm |
850 x 850 līdz 1280 x 1280 |
|
Maks. Atvērt Stroke |
mm |
520 - 850 |
|
Veidnes augstums (min - maks.) |
mm |
220 - 600 / 300 - 800 |
|
Injekcijas ātrums |
mm/s |
350 - 800 (ar akumulatoru palīdzību) |
|
Injekcijas reakcijas laiks |
ms |
<= 16 |
|
Skrūves diametrs |
mm |
38 - 65 (L/D attiecība: 22:1 līdz 24:1) |
|
Maks. Injekcijas spiediens |
bārs |
2,000 - 2,400 |
|
Sausā cikla laiks (Euromap 6) |
sek |
1.4 - 1.9 |
|
Sistēmas piedziņas veids |
- |
Servo-Hidrauliskais hibrīds + slāpekļa akumulators |
|
Vadības sistēma |
- |
KEBA/Techmation High{0}}Speed Controller |
Galvenās iezīmes
Slāpekļa akumulatora iesmidzināšanas sistēma:Nodrošina tūlītēju lielapjoma{0}}eļļas plūsmu, lai uzturētu iesmidzināšanas ātrumu līdz 800 mm/s ekstremālā pretspiedienā bez spiediena kritumiem.
Slēgta{0}}servo vadības cilpa:Reāllaika-pozīcijas un spiediena atgriezeniskā saite, izmantojot augstas-izšķirtspējas lineārās optiskās skalas (0,001 mm izšķirtspēja) un spiediena devējus.
Augstas-stingrības kārba-rāmja plate:Galīgo elementu analīze (FEA){0}}optimizētā plātnes struktūra samazina novirzi pie maksimālās tonnāžas līdz mazāk nekā 0,05 mm, aizsargājot vairāku-dobumu veidnes no nevienmērīga nodiluma un atdalīšanas līnijas uzliesmošanas.
Divu{0}}cilindru līdzsvarota iesmidzināšana:Divi iesmidzināšanas cilindri saglabā izlīdzinājumu lielas -ātruma kustības uz priekšu laikā, novēršot skrūvju sasvēršanos un blīvējuma noberšanos.
Lineārās virzošās sliedes uz iesmidzināšanas ierīces:Zemas-berzes lineārās kustības vadotnes samazina pretestību liela-ātruma injekcijas laikā, uzlabojot injekcijas pozīcijas atkārtojamību līdz +/- 0.1 mm.
Neatkarīga hidraulisko ķēžu projektēšana: Paralēlās hidrauliskās ķēdes nodrošina vienlaicīgu veidnes atvēršanu/aizvēršanu, ežektora kustību un plastificēšanu, samazinot kopējo cikla laiku par 15% - 20%.
Darba princips un iekārtas konfigurācija
Liela ātruma-plānas-sienu liešana ievērojami atšķiras no standarta formēšanas plānas plastmasas termisko īpašību dēļ. Kad izkausētais polimērs saskaras ar aukstu tēraudu, kura sieniņu biezums ir no 0,35 mm līdz 0,8 mm, kausējuma āda sasalst milisekundēs. Lai pilnībā aizpildītu veidnes dobumu, iesmidzināšanas fāzei jāpabeidz 0,1 līdz 0,4 sekundēs pie spiediena, kas sasniedz 2200 bārus.
Galvenās apakšsistēmas konfigurācijas
Stiprinājuma vienība:
Piecu{0}}punktu dubultā slēdža kinemātiskā sistēma, kas optimizēta ātrai atvēršanai/aizvēršanai.
Automātiska centralizēta eļļošanas sistēma, kas uzrauga eļļas spiedienu un eļļošanas biežumu katrā pārslēgšanas tapas savienojumā.
Diferenciālā ātrā{0}}spīlēšanas ķēde, lai samazinātu sausā cikla laiku.
Injekcijas vienība:
Nitrēta vai bi{0}}metāla skrūve, kas izstrādāta ar barjeras profilu un dinamisku maisīšanas galviņu, lai nodrošinātu homogenizāciju ar augstu-bīdes spēku bez termiskās degradācijas.
Augstas -reakcijas proporcionālais vai servovārsts, kas kontrolē eļļas sadali tieši pie iesmidzināšanas cilindra ieplūdes.
Pretvārsts ar keramisku vai nodilumizturīgu sakausējuma gredzenu, kas izstrādāts tā, lai novērstu atpakaļplūsmu iesmidzināšanas paātrinājuma gadījumā līdz 10 g.
Hidrauliskais un piedziņas bloks:
Pastāvīgā magnēta servomotors, kas savienots pārī ar iekšējiem zobratu sūkņiem, lai ietaupītu enerģiju līdz pat 50%, salīdzinot ar fiksētā{1}}darba tilpuma sistēmām.
Augstspiediena{0}}hidrauliskie akumulatori, kas iepriekš-uzlādēti ar slāpekļa gāzi, lai uzpildes laikā nodrošinātu momentānu hidraulisko enerģiju.
Eļļas filtrēšana līdz 3 mikroniem ar integrētu eļļas dzesētāju un reāllaika{1}}eļļas temperatūras/līmeņa uzraudzību.
Produkts-Īpašas tehniskās priekšrocības
Īpaši-Īss injekcijas reakcijas laiks (<= 16 ms)
Standarta hidrauliskajiem vārstiem ir nepieciešamas 40 - 80 ms, lai pārietu no neitrālā stāvokļa uz pilnībā atvērtu. Šajā ierīcē tiek izmantoti augstas -reakcijas Moog/Rexroth servo vārsti, kas apvienoti ar cieši-savienotiem akumulatora kolektoriem, sasniedzot mērķa ātrumu 16 ms laikā. Tas novērš kušanas priekš-nobīdi un dinamiskus spiediena kāpumus.
Samazināta plāksnes novirze zem lielas tonnāžas
Nevienmērīgs iespīlēšanas spēka sadalījums izraisa uzplaiksnījumu uz centrālajiem dobumiem augstas{0}}kavitācijas instrumentos (piemēram, 32-dobumu vai 48 dobumu pārtikas traukos). Kastes tipa plākšņu izkārtojums novirza iespīlēšanas spēkus tieši aiz veidnes montāžas zonas, saglabājot veidnes virsmas paralēlismu pilnas iespīlēšanas slodzes gadījumā.
Plastificējošā termiskā stabilitāte
Liels skrūvju griešanās ātrums var radīt pārmērīgu berzes siltumu, sadedzinot jutīgus materiālus, piemēram, polipropilēnu (PP) vai polistirolu (PS). Specializētā barjeras skrūvju ģeometrija līdzsvaro mehānisko bīdi un siltumvadītspēju, saglabājot kausējuma temperatūras svārstības +/- 1.5 ° C robežās nepārtrauktos 24/7 darbos.
Tipiski pielietojumi
Šī mašīnu platforma atbalsta liela{0}}apjoma ražošanu dažādās nozarēs, kurās nepieciešama augsta precizitāte, bezdefektu līmenis un ātra nepārtraukta darbība:
Plānas{0}}sienu pārtikas iepakojums:
Apaļi un taisnstūrveida delikatešu konteineri (0,4 mm - 0.6 mm sieniņu biezums)
In-Mold Labeling (IML) jogurta krūzes, saldējuma trauki un margarīna trauki
Acīmredzami{0}} dzērienu vāciņi un aizdari
Medicīniskās vienreizējās lietošanas:
Pipešu uzgaļi (vairāku{0}}dobumu augstas-precizitātes instrumenti)
Šļirču cilindri un virzuļa stieņi
Centrifūgas mēģenes un testa kivetes
Patēriņa preces un elektronika:
Vienreizlietojamie galda piederumi (naži, dakšiņas, karotes ar īsu cikla laiku līdz 3,5 s)
Mobilā tālruņa iekšējie rāmja kronšteini un akumulatoru korpusi
Gaismas virzošās plāksnes un optisko displeju rāmji
Materiālu saderība
Plānās -sienu iesmidzināšanas formēšanai nepieciešami sveķi ar augstām kausējuma plūsmas indeksa (MFI) vērtībām, lai veicinātu ātru plūsmu caur šauriem dobuma kanāliem:
Polipropilēns (PP):Injekcijas pakāpe MFI 30 - 100 g/10 min. Primārie sveķi pārtikas traukiem, IML iepakojumiem un vāciņiem.
Polistirols (GPPS / HIPS):Augstas-plūsmas pakāpes caurspīdīgām plānām-sienu krūzēm, galda piederumiem un cietam iepakojumam.
Polietilēns (HDPE/LLDPE):Izmanto elastīgiem aizbāžņiem, vāciņiem un plānās{0}}sienu rūpnieciskajiem spaiņiem.
Polikarbonāta (PC) / ABS maisījumi:Lieto plānsienu{0}}elektroniskos korpusos, kam nepieciešama liesmas slāpēšana un augsta triecienizturība.
Polietilēntereftalāts (PET):Specializētas plānsienu{0}}sagataves un specializētas iepakošanas programmas.
Kā izvēlēties / konfigurācijas opcijas
Lai izvēlētos pareizo mašīnas izmēru, ir jānovērtē šāviena tilpums, paredzamais laukums, sienas biezums un veidnes dizains:
Saspiedes spēka izmēra noteikšanas formula
Saspiešanas spēks (tonnās)=[Prognozētais detaļu laukums + sliedes (cm^2) x dobuma spiediens (bar)] / 1000 x drošības koeficients (1.1 - 1.2)
Ieteicamā konfigurācijas matrica
|
Sastāvdaļa / prasība |
Standarta iepakojums |
Augstas-precizitātes medicīna |
IML integrētā līnija |
|
Injekcijas ātrums |
500 - 600 mm/s |
400 - 500 mm/s |
600 - 800 mm/s |
|
Skrūves veids |
Bi-metāliski nitrēts |
Nerūsējošais tērauds / hromēts |
Augstas -plūsmas PP barjeras skrūve |
|
Gatavība tīrām telpām |
Standarta industriālais |
Saderīgs ar ISO klasi 7/8 |
Slēgta iespīlēšanas zona |
|
Automatizācijas interfeiss |
Euromap 67 / SPI |
Euromap 67 / SPI |
Euromap 73 / ātrdarbīgs -IML signāls |
|
Akumulatori |
Viens/divi cilindrs |
Divu cilindru precizitātes kontrole |
Vairāku-staciju lielas-jaudas akumulators |
Ražošana un kvalitātes kontrole
Katrai mašīnai pirms nosūtīšanas tiek veiktas stingras konstrukcijas, apstrādes un darbības pārbaudes:
[Raw Casting Inspection] ---> [CNC Machining & Stress Relief] --->[CMM līdzinājuma verifikācija]
|
[Rūpnīcas pieņemšanas pārbaude (FAT)]<--- [72-Hour Continuous Run] <--- [Assembly & Laser Calibration]
Casting un stresa mazināšana:Mašīnu rāmjos un plāksnēs tiek izmantoti kaļamā čuguna lējumi (QT450-10), kas ir pakļauti dabiskai un termiskai spriedzei-novecošanai, lai novērstu iekšējo spriegumu un novērstu ilgstošu deformāciju.
Precīza apstrāde:Plāksnes virsmas un sasaistes{0}}stieņa vadotnes caurumi tiek apstrādāti 5-ass CNC portāla apstrādes centros kontrolētā temperatūrā.
Lāzera interferometra izlīdzināšana:Stieņa paralēlisms un plāksnes plakanums tiek pārbaudīts, izmantojot Renishaw lāzera interferometrus, lai nodrošinātu precizitāti 0,03 mm robežās.
72 stundu slodzes pārbaude:Samontētās mašīnas veic 72-stundu nepārtrauktu sausuma-ciklu un spiediena noturēšanas testu, kas pārrauga eļļas temperatūru, vibrācijas līmeni un hidraulisko stabilitāti pirms rūpnīcas attīrīšanas.
Pielāgošana un OEM atbalsts
Lai atbalstītu konkrētas ražošanas līnijas prasības un rūpnīcas automatizācijas standartus, mēs piedāvājam tehniskās pielāgošanas iespējas:
Mucas sildīšanas iespējas:Keramikas sildītāju lentes, infrasarkano staru{0}enerģijas taupīšanas sildīšanas pārsegi vai indukcijas apkures sistēmas ātrai termiskai reakcijai.
Pagarināts veidnes atvēršanas gājiens:Modificēta pārslēgšanas kinemātika dziļas{0}}plānas-sienu konteineriem vai augstiem IML produktiem.
Specializētas skrūvju ģeometrijas:Pielāgotas L/D attiecības un lidojumi, kas izstrādāti bio-sveķiem (PLA), augstas-piepildīšanas savienojumiem vai PCR (pēc-patērētāja pārstrādāta) maisījumiem.
Integrētās hidrauliskās kodola vilkmes:Programmējamas secīgas kodola -vilkšanas shēmas, kas integrētas tieši iekārtas PLC.
Pielāgotas krāsas un zīmola marķējums:Krāsu saskaņošana ar klientu rūpnīcas standartiem un OEM privātā marķēšana reģionālajiem aprīkojuma izplatītājiem.
Ko pircējiem vajadzētu sniegt, lai saņemtu cenu
Lai saņemtu precīzu tehnisko piedāvājumu, veidņu atbilstības novērtējumu un komerciālu piedāvājumu, lūdzu, dalieties ar šādiem projekta parametriem:
Daļu rasējumi:2D/3D faili (STEP, IGES vai PDF), kas norāda kritiskos izmērus un minimālo sienas biezumu.
Sveķu specifikācija:Konkrēta polimēra pakāpe, zīmols un kausējuma plūsmas indekss (MFI/MFR).
Sīkāka informācija par veidni:
Dobumu skaits
Veidnes izmēri (garums x platums x augstums) un svars
Karstās teknes sistēmas tips (vārstu aizbīdnis vai atvērtā caurule) un elektrisko vārtu vadības prasības
Mērķa izvade/cikla laiks:Paredzamais ikdienas ražošanas daudzums vai nepieciešamais sausā cikla mērķis.
Automatizācijas prasības:Nepieciešamās saskarnes{0}}pelējuma marķēšanas (IML) robotiem, sānu-ieejas izņemšanas-svirām vai pakārtotajām iepakošanas iekārtām.
FAQ
J. Kā ar akumulatoru{0}}iesmidzināšanu uzlabo plānās{1}}sienu formēšanas panākumus?
A: Akumulatori uzglabā hidraulisko enerģiju dzesēšanas un plastifikācijas fāzēs un atbrīvo to uzreiz injekcijas laikā. Tas nodrošina ārkārtīgi lielu plūsmas ātrumu, kas nepieciešams, lai aizpildītu plānos dobumus sekundes daļās, pirms polimērs sasalst, novēršot īsus kadrus un strukturālo stresu.
J: Vai šī iekārta var darbināt standarta{0}}sienas daļas vai vispārīgas iesmidzināšanas veidnes?
A: Jā. Vadības sistēma ļauj operatoriem atslēgt akumulatora palīgierīci vai samazināt iesmidzināšanas ātrumu, izmantojot HMI ekrānu. Tomēr standarta detaļām ar biezām -sienām, kur cikla laikā dominē garas dzesēšanas fāzes, standarta servo-hidrauliskā iekārta parasti ir rentablāka.
J: Kāda apkope ir nepieciešama lielai{0}}darbībai?
A: Liela{0}}darbības ātrums palielina mehānisko savienojumu un hidraulisko blīvējumu nodilumu. Apkope ietver automātiskās smēreļļas līmeņa pārbaudi katru dienu, hidrauliskās eļļas tīrības pārbaudi (NAS klase 7 vai labāka) ik pēc 3 līdz 6 mēnešiem, slāpekļa akumulatora uzlādes spiediena pārbaudi ik pēc 6 mēnešiem un pārslēgšanas bukses pārbaudi katru gadu.
J: Vai kontrolieris ir saderīgs ar Industry 4.0 un rūpnīcas MES sistēmām?
A: Jā. Kontrolieris atbalsta OPC-UA un Euromap 63/77 sakaru protokolus. Reāllaika -parametrus-tostarp cikla laikus, iesmidzināšanas spiediena līknes, temperatūras profilus un trauksmju vēsturi-var tieši eksportēt uz jūsu centrālo izpildes sistēmu.
Populāri tagi: ātrgaitas plānsienu iesmidzināšanas formēšanas mašīna, Ķīnas ātrgaitas plānsienu iesmidzināšanas formēšanas mašīnu ražotāji, piegādātāji, rūpnīca


