

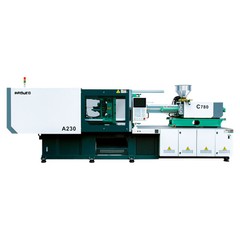

Ātrgaitas-iesmidzināšanas formēšanas mašīna precīzai formēšanai
Ātrdarbīgām-iesmidzināšanas iekārtām, kas izstrādātas liela-apjoma, plānas{2}}sienu un stingras-pielaides ražošanai, ir nepieciešams ātrs žāvēšanas cikla laiks, liels iesmidzināšanas ātrums un stingras rāmja struktūras. Darbojoties ar iespīlēšanas spēkiem no 100 līdz 1000 tonnām, šīs vienības sasniedz iesmidzināšanas ātrumu no 300 mm/s līdz vairāk nekā 800 mm/s, izmantojot akumulatoru{10}}palīdzētu hidraulisko vai pilnībā elektrisko piedziņu.
Primary engineering priorities focus on minimizing melt residence time, maintaining mold parallelism under dynamic peak load, and achieving shot-to-shot weight consistency within ±0.1% variances. These machines integrate high-response servo-valves (frequency response >100 Hz), lineāras vadošās sliedes uz fiksācijas plāksnes un speciālas vairāku-CPU vadības sistēmas, kas nodrošina nepārtrauktu augstas{2}frekvences ciklisku darbību 24/7 ražošanas vidēs.
Galvenās specifikācijas
|
Parametrs |
Specifikāciju diapazons |
Testa/standarta bāze |
|
Saspiedes spēks |
1000 kN - 1,0000 kN (100 T - 1,000 T) |
ISO 20457 |
|
Savienojuma{0}}stieņa attālums (H x V) |
360 x 360 mm līdz 1180 x 1180 mm |
EUROMAP 2 |
|
Injekcijas ātrums |
300 mm/s - 800+ mm/s |
Akumulators-darbināms / servo-elektrisks |
|
Injekcijas spiediens |
1800 bar - 2500 bar |
Maksimālais hidrauliskais spiediens |
|
Skrūves L/D attiecība |
20:1 līdz 24:1 |
Universāls / barjeras skrūvju profils |
|
Sausā cikla laiks (EUROMAP 6) |
1.2 s - 2.8 s |
EUROMAP 6 standarta plāksnītes gājiens |
|
Ežektora spēks/gājiens |
35 kN - 220 kN / 100 mm - 300 mm |
Hidrauliskā / elektriskā servo piedziņa |
|
Platēna paralēlisms |
<= 0.05 mm at full clamping force |
ISO 20457 mērīšanas bloka kalibrēšana |
|
Temperatūras kontroles precizitāte |
+-1.0 grādi katrā zonā |
PID slēgts{0}}cikls (4–8 zonas) |
Galvenās iezīmes
Slēgtā{0}}cilpas hidrauliskā akumulatora piedziņa:Slāpekļa-uzlādēti akumulatori nodrošina momentānu plūsmas ātrumu līdz 1000 l/min, nodrošinot ātrus piepildīšanas ātrumu, kas nepieciešams sienu biezumam, kas mazāks par 0,4 mm, bez termiskās degradācijas.
Augstas-stingrības kārbas-plates dizains:Galīgo elementu analīze (FEA)-optimizētās lietās plāksnes samazina deformāciju pilnas tonnāžas apstākļos, saglabājot saskari ar pelējuma virsmu un novēršot uzplaiksnījumu uz augstas{1}}kavitācijas instrumentiem.
Divu-cilindru/dvīņu-vilkšanas iesmidzināšanas iekārta:Līdzsvaro aksiālās slodzes augsta spiediena{0}}iesmidzināšanas laikā, saglabājot precīzu sprauslu izlīdzināšanu un samazinot mucas stiprinājumu mehānisko spriegumu.
Lineārās virzošās sliedes kustīgai plāksnei:Aizstāj tradicionālās sasaistes -stieņa bukses ar lieljaudas- lineārajām vadotnēm, novēršot smērvielas piesārņojumu veidnes zonā un samazinot berzes koeficientu līdz mazākam par 0,003.
Sinhronizēta vairāku{0}}asu kustība:Integrētais kontrolieris nodrošina skavas atvēršanas, plastifikācijas un izgrūšanas kustību, saīsinot kopējo formēšanas cikla laiku par 15% līdz 25%.
Darba princips un iekārtas konfigurācija
Liela ātruma, precīzas iesmidzināšanas formēšanas pamatā ir precīza enerģijas uzkrāšana un ātra atbrīvošana. Hidrauliskā eļļa dzesēšanas fāzē tiek pakļauta spiedienam slāpekļa{2}}uzlādētos akumulatoros. Uzsākot iesmidzināšanu, augstas -reakcijas proporcionālie servovārsti atveras mazāk nekā 10 milisekundēs, novirzot uzkrāto tilpumu tieši iesmidzināšanas cilindrā.
Mašīnu arhitektūra un galvenie mezgli
Saspiedes vienība
Tailstock plate: stingrs liešanas tērauda korpuss, kas piestiprināts tieši pie rāmja.
Kustīga plāksne (lineāra sliede{0}}vadāma): atbalstīta ar lieljaudas- lineāro kustību blokiem, lai novērstu nokarāšanos zem liela veidņu svara.
Stacionārā plāksne: standartizēti skrūvju modeļi veidņu iespīlēšanai.
Sasaistes-stieņi: precīzi-slīpēts, ciets-hromēts konstrukciju tērauds.
Injekcijas vienība
Piltuves un padeves kakls: kontrolēta ūdens{0}}dzesēšanas padeves zona.
Bimetāla muca un barjerskrūve: izstrādāta nodilumizturībai pret abrazīviem sveķiem.
Divi -vilkšanas iesmidzināšanas cilindri: līdzsvarota simetriskā piedziņas konfigurācija.
Enerģijas un kontroles apakšsistēma
Hidrauliskie akumulatori: augsta spiediena{0}}slāpekļa akumulatori, lai palielinātu plūsmas iesmidzināšanu.
Reāllaika servo-vārstu kontrolieris: augstas-frekvences reakcijas cilpa mikrosekundes izpildei.
Apakšsistēmas detaļas specifikācijas
Skrūves un mucas montāža: Nitrēta vai bimetāla konstrukcija (pārklājums uz Fe{0}} vai Ni- bāzes sakausējuma), lai izturētu abrazīvus pildvielas (līdz 40% stikla šķiedras) un korozīvus sveķus (FR piedevas).
Saspiešanas mehānisms: ātrgaitas-5-punktu dubultā slēdža vai hidrauliskā cilindra sistēma, kas konfigurēta ar rūdītām tapām un pašeļļojošām buksēm.
Hidrauliskā apakšsistēma: mainīga -darba tilpuma servo sūkņi kombinācijā ar augstas-frekvences reakcijas proporcionāliem vārstiem, kas novietoti tieši blakus iesmidzināšanas kolektoram.
Vadības sistēma: reāllaika{0}}Ethernet kopnes sistēma (piemēram, EtherCAT) ar cikla skenēšanas laiku, kas ir mazāks par 1 ms, lai nodrošinātu precīzu V/P (ātruma{2}}uz{3}}spiedienu) pārslēgšanās kontroli.
Tehniskās priekšrocības
Precīza iesmidzināšanas pārslēgšana
Spiediena kontroles algoritmi nepārtraukti uzrauga dobuma un hidrauliskās ķēdes spiedienu. Kontrolieris izpilda ātruma-uz-spiediena pārslēgšanu 0,5 ms logā, saglabājot spilvena izmaiņas +-0.2 mm robežās secīgos kadros. Tas novērš nogrimšanas pēdas un uzplaiksnījumu uz vairāku-dobumu precizitātes komponentiem.
Samazināts enerģijas patēriņš
Serv Salīdzinot ar fiksēta-darba tilpuma sūkņu sistēmām, enerģijas patēriņš samazinās par 30% līdz 55% atkarībā no cikla konfigurācijas.
Pagarināts pelējuma instrumenta kalpošanas laiks
Integrēta zema spiediena{0}}veidņu aizsardzība darbojas visā plāksnītes gājiena garumā. Ja pirms pilnīgas skavas bloķēšanas tiek konstatēta pretestība, kas pārsniedz 50 N, iespīlēšanas gājiens nekavējoties apstājas un apgriežas 15 milisekundēs, aizsargājot trauslās serdes tapas un slīdņus.
Tipiski pielietojumi
Medicīnas un laboratorijas vienreizlietojamie palīgmateriāli
Produkti: mikro-centrifūgas mēģenes, pipešu uzgaļi, luer-lock savienotāji, šļirču cilindri, vairāku-iedobju plāksnes.
Tehniskais pieprasījums: vairāku-iedobumu instrumenti (līdz 128 dobumiem), ražošana bez zibspuldzes-, saderība ar ISO 7./8. klases tīrajām telpām, nulles eļļas eļļošana uz sakabes stieņiem.
Galvenie medicīnas produktu parametri
|
Produkta veids |
Tipisks sienas biezums |
Cikla laika mērķis |
Materiāla pakāpe |
|
Pipetes uzgalis (1–200 ul) |
0,35 mm |
4,2 sekundes |
Medicīnas -polipropilēns (PP) |
|
Šļirces cilindrs (5 ml) |
0,60 mm |
6,8 sekundes |
Medicīnas -polipropilēns (PP) |
Iepakojums un ātrās{0}}patēriņa preces (FMCG)
Produkti: Plānas-sienu pārtikas trauki, aizzīmogojami-vāciņi, aizdares, galda piederumi, IML (In-Mold Labeling) iepakojums.
Tehniskā prasība: iesmidzināšanas ātrums, kas pārsniedz 600 mm/s, sausie cikli mazāki par 1,8 sekundēm, nepārtraukta nepārtraukta darbība.
Precīzijas elektronika un savienotāji
Produkti: smalki-soli-uz-plates savienotāji, SIM karšu paliktņi, mikro-slēdžu korpusi, kameru moduļu rāmji.
Tehniskā prasība: ārkārtēja izmēru stabilitāte, augstas{0}}temperatūras inženiertehnisko plastmasu (LCP, PEEK) apstrāde, līdzplanaritātes pielaides zem 0,03 mm.
Materiālu saderība
|
Sveķi / polimēri |
Apstrādes prasības |
Ieteicamais skrūvju profils |
Mašīnas konfigurācija |
|
PP / PE |
Augsts kausējuma plūsmas indekss (MFI 30-100), ātrs dzesēšanas ātrums |
Augstas{0}}viendabības maisīšanas skrūve |
Ātrgaitas{0}}akumulatora piedziņa |
|
PS / ABS / SAN |
Stingra termiskā kontrole, zema bīdes jutība |
Standarta dozēšanas skrūve |
Slēgta{0}}cilpas hidrauliskā vadība |
|
PC / PMMA |
Augsta kausējuma viskozitāte, jutīgums pret skrāpējumiem |
Bimetāla nodilumizturīgs{0}} stobrs |
Precīza servo{0}}elektriskā iesmidzināšana |
|
LCP/PA66+GF/PBT |
Mucas temperatūra līdz 400 grādiem, ļoti abrazīvs |
Rūdīts bimetāla sakausējums, maza L/D attiecība |
Augsts spiediens, ātrs injekcijas ātrums |
Konfigurācijas opcijas
Standarta bāzes mašīnu platforma
Pamata modulis: stingrs rāmis, serdes hidraulika un standarta vadības konsole.
1. iespējas kategorija: injekcijas vienības opcijas
Augsta-Spiediena maza-Strāvas montāža
Liela{0}}apjoma plastifikācijas skrūve (barjeras/sajaukšanas profili)
2. iespējas kategorija: iespīlēšanas un plāksnes opcijas
SPI / EUROMAP montāžas skrūvju raksti
Pagarināta dienasgaisma / palielināts ežektora gājiens
Chrome{0}}Pelētas plāksnes/Tīrtelpas vāku korpusi
3. iespējas kategorija: piedziņas un vadības opcijas
Akumulatora pastiprināšanas modulis (iesmidzināšanas ātrumam līdz 800+ mm/s)
Dobuma spiediena sensora saskarne (saderīga ar Kistler/Priamus)
Integrēts Hot Runner kontrolieris (8 līdz 64 zonas)
Ražošanas process un kvalitātes kontrole
Katrai iekārtai pirms nosūtīšanas tiek veikti standartizēti ražošanas un kvalitātes apstiprināšanas protokoli, lai nodrošinātu atkārtojamu veiktspēju nepārtrauktā rūpnieciskā vidē.
Ražošanas procesa plūsma
Izejvielu un lējumu pārbaude: ultraskaņas defektu noteikšana un spriedzes{0}}termiskā atkausēšana.
CNC apstrāde: plākšņu un mašīnu rāmju precīza urbšana, frēzēšana un virsmas slīpēšana.
Komponentu kvalitātes kontrole: CMM (Coordinate Measuring Machine) izmēru pārbaude un cietā{0}}hroma pārklājuma biezuma pārbaudes.
Montāža un cauruļvadi: cieto{0}}cauruļu uzstādīšana un elektroinstalācija atbilst CE standartiem.
Rūpnīcas pieņemšanas pārbaude (FAT): 72-stundu nepārtraukta sausā-darba un pilnas slodzes iesmidzināšanas veiktspējas pārbaude.
Kvalitātes kontroles standarti
Plates izlīdzināšanas pārbaude: lāzera interferometri pārbauda kustīgās plāksnes slīpumu un paralēlismu visā gājiena garumā.
Hidrauliskās integritātes pārbaude: Spiediena līnijām 24 stundas tiek veikta statiskā spiediena pārbaude ar 1,5 reizi lielāku par maksimālo nominālo darba spiedienu.
Termiskā validācija: Infrasarkanā termogrāfija pārbauda visus elektriskos skapjus un motora piedziņas nepārtrauktas slodzes laikā, lai pārbaudītu siltuma izkliedes veiktspēju.
Pielāgošana un OEM iespējas
Specializētas skrūvju un mucu ģeometrijas:Pielāgots lidojuma dziļums, barjeras zonas un maisīšanas galviņas, kas paredzētas noteiktām pildvielu attiecībām (stikla šķiedra, minerālpulveris, oglekļa šķiedra).
Automatizācijas integrācija:Standartizētas Euromap 67/Euromap 73 saskarnes sānu-ieejas un augšējās-ieejas robotizētajām rokām, IML sistēmām un automatizētām redzes pārbaudes stacijām.
Specializētas krāsu un zīmola iespējas:Mašīnu korpusi, drošības apsardze un saskarnes vizuālie izkārtojumi, kas pielāgoti klienta korporatīvā aprīkojuma standartiem.
Citēšanai nepieciešama tehniskā informācija
Lai sniegtu precīzu tehnisko piedāvājumu un komerciālu piedāvājumu, iesniedziet šādus inženiertehniskos parametrus:
Detaļas informācija:2D tehniskie rasējumi (PDF) vai 3D CAD faili (STEP/IGS), kas norāda izmērus, sienu biezuma sadalījumu un projicēto virsmas laukumu.
Sveķu specifikācijas:Precīzs materiāla zīmols, pakāpe, pildvielas saturs (piemēram, PA{0}}% GF) un MFI vērtība.
Ražošanas prasības:Mērķa cikla laiks, nepieciešamā stundas izlaide, veidnes dobuma izkārtojums (piemēram, 8, 16 vai 32 dobumi) un karstā/aukstā sliedes konfigurācija.
Veidņu specifikācijas:Kopējie veidnes izmēri (G x P x A), kopējais veidnes svars, minimālā/maksimālā veidnes augstuma prasības un ežektora raksts.
Rūpnīcas telpas:Iekārtas darba spriegums/frekvence (piemēram, 480V/60Hz vai 400V/50Hz), pieejamā dzesēšanas ūdens jauda un apkārtējās darba temperatūras diapazons.
FAQ
J. Ar ko ātrdarbīga{0}}iesmidzināšanas formēšanas iekārta atšķiras no standarta iekārtas?
Atb Žāvēšanas cikla laiki tiek samazināti līdz 2,0 sekundēm, pateicoties pastiprinātām plāksnīšu konstrukcijām, lielākai sūkņa jaudai un sinhronizētām mašīnas kustībām.
J: Kā tiek uzturēta šāviena-uz-konsekvence lielā ātrumā?
A: Konsekvence tiek uzturēta, izmantojot augstas -frekvences slēgtas-cilpas servo-vārstus (reakcijas laiks ir mazāks par 10 ms) kopā ar 1 ms kontrollera cikla laikiem. Šī iestatīšana nodrošina precīzu ātruma-uz-spiediena (V/P) pārslēgšanās punkta uzraudzību un izpildi, pamatojoties uz skrūves pozīciju vai dobuma spiediena atgriezenisko saiti.
J. Vai šīs iekārtas var apstrādāt ar stiklu{0}}pildītus vai abrazīvus materiālus?
A: Jā. Abrazīviem sveķiem (piemēram, PA66 ar 30-50% stikla šķiedru) mašīnas ir konfigurētas ar bimetāla mucām, kas izklātas ar volframa karbīda sakausējumiem, un skrūvēm, kas pārklātas ar HVOF (augsta -ātruma skābekļa-degvielas) cieto pārklājumu, lai tie izturētu mehānisku nodilumu un ķīmiskus uzbrukumus.
J: Kādi apkopes intervāli ir nepieciešami akumulatoru{0}}hidrauliskajām sistēmām?
A: Slāpekļa priekš{0}}uzlādes spiediens akumulatoros ir jāpārbauda ik pēc 6 mēnešiem. Hidrauliskās eļļas filtrēšanas cilpām ir jāuztur ISO 4406 tīrības līmenis 16/14/11 vai augstāks, un pilnīga šķidruma analīze tiek veikta ik pēc 4000 darba stundām.
Populāri tagi: ātrgaitas iesmidzināšanas formēšanas mašīna precīzai formēšanai, Ķīnas ātrgaitas iesmidzināšanas formēšanas mašīna precīzas formēšanas ražotājiem, piegādātājiem, rūpnīcai


